Hochleistungskunststoffe im 3D-Druck: ULTEM, Antero, PC-ISO
Wenn ein Bauteil Temperatur, Medien oder Dauerlast aushalten muss, reichen Standardkunststoffe nicht – dann braucht es Hochleistungskunststoffe. Wir drucken ULTEM 9085 und ULTEM 1010 (PEI), Antero 800NA und 840CN03 (PEKK), PA6/66-GF30-FR, PC-ISO und Nylon 12CF auf unserer Fortus 450mc mit beheiztem Bauraum – bis 406 × 355 × 406 mm im eigenen Haus, bis 914 × 610 × 914 mm auf einer Partner-Anlage.
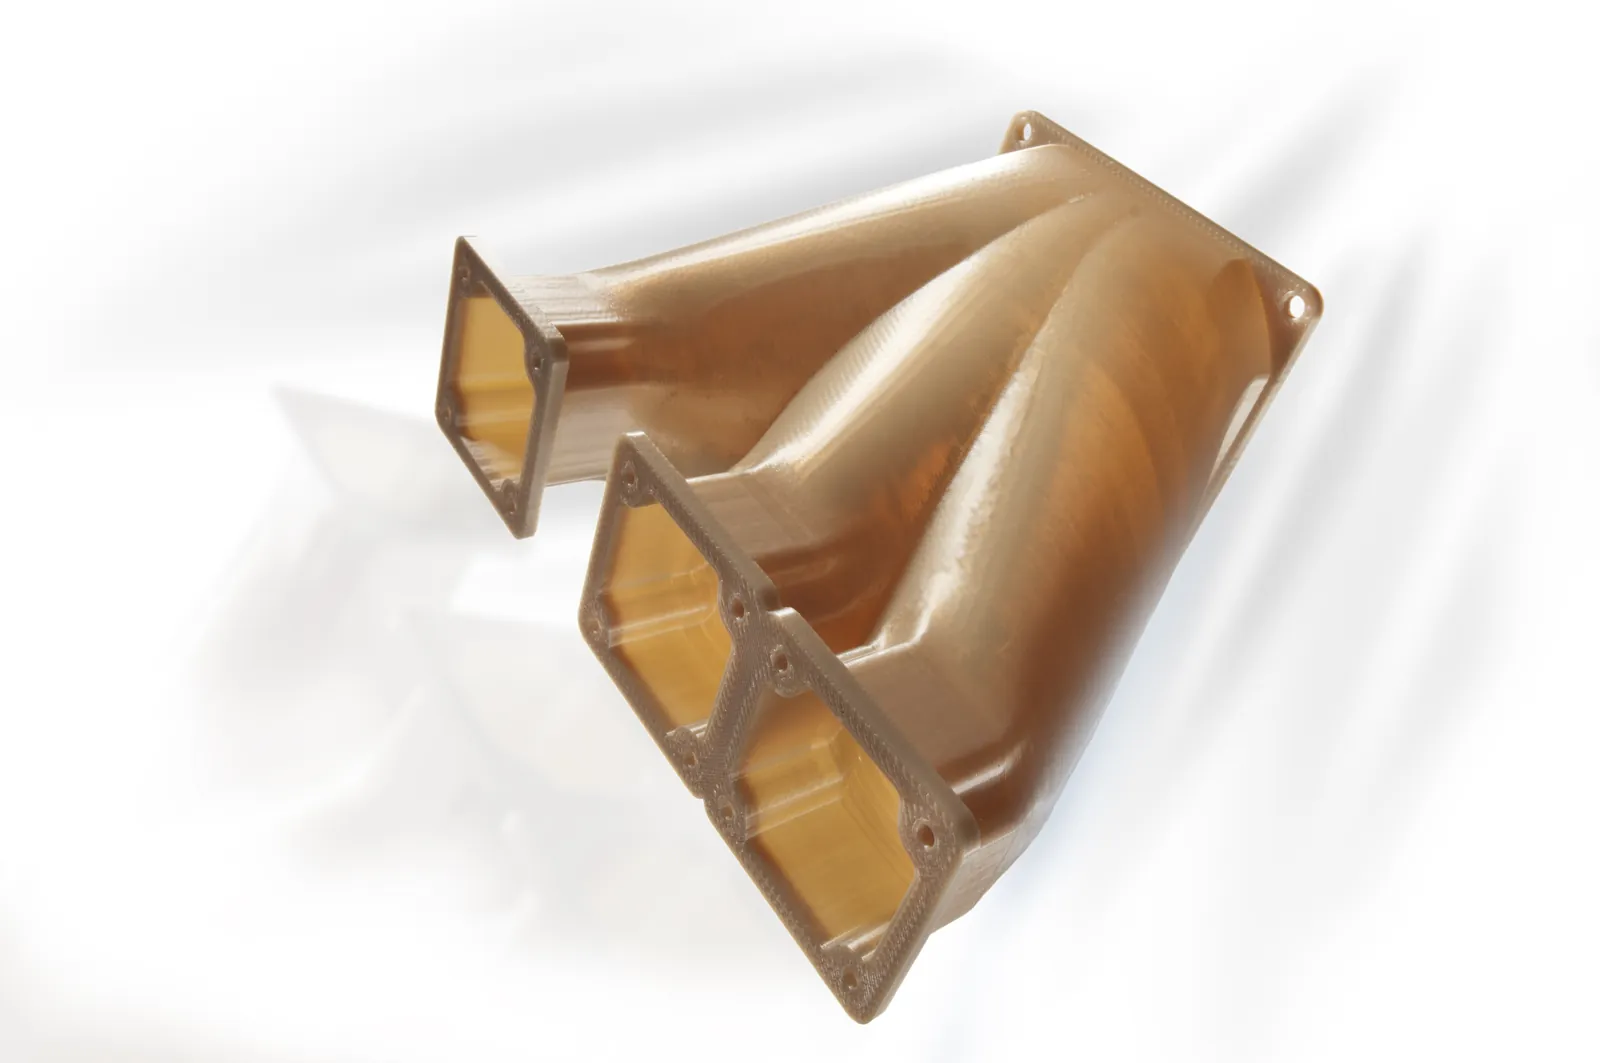
- ULTEM 9085: FST für Luftfahrt und Bahn
- ULTEM 1010: fest bis 213 °C
- Antero 800NA (PEKK): chemisch beständig, auf Wunsch getempert
- Antero 840CN03: ESD-ableitend
- PA6/66-GF30-FR: EN 45545-2 HL2 für die Bahn
- PC-ISO: ISO 10993, USP Class VI
- Nylon 12CF: 35 % Kohlefaser
- Beheizter Bauraum, bis 914 × 610 × 914 mm (Partner-Anlage)
- Kennwerte laut Stratasys
ULTEM 9085 – zäh und flammgeschützt
Polyetherimid (PEI) mit der Zulassung für Innenräume von Flugzeugen und Schienenfahrzeugen: ULTEM 9085 erfüllt die Anforderungen an Flamme, Rauch und Toxizität (FST). Von den beiden ULTEM-Sorten ist es die zähere – mit 120 J/m Kerbschlagzähigkeit steckt es Stöße besser weg als viele Standardkunststoffe. Typische Teile: Kanäle, Halter, Verkleidungen und Klappen für Flugzeug, Bahn, Bus und Schiff sowie Messemodelle, die das Serienmaterial zeigen.
Wir drucken ULTEM 9085 in Natur und Schwarz sowie als zertifizierte Ausführung ULTEM 9085 CG: Das Material kommt mit Rückverfolgbarkeit der Charge und erweiterten Prüfkriterien des Herstellers – für Produktionsteile, bei denen die Dokumentation zählt.
ULTEM 1010 – fest bis 213 °C
Fest und hitzebeständig: 81 MPa Zugfestigkeit, 144 MPa Biegefestigkeit, Wärmeformbeständigkeit 213 °C. ULTEM 1010 hält Dampfsterilisation stand und ist chemisch sehr beständig. Daraus entstehen Werkzeuge und Formen für die Metall-, Kunststoff- und Faserverbundfertigung, Vorrichtungen für die Lebensmittelproduktion, Bauteile im Motorraum und OP-Schablonen. Die zertifizierte Ausführung ULTEM 1010 CG ist biokompatibel nach ISO 10993/USP Class VI und für Lebensmittelkontakt zugelassen (NSF 51).
Antero 800NA – PEKK für Kraftstoffe, Lösemittel und Vakuum
Polyetherketonketon (PEKK) gehört wie PEEK zu den Polyaryletherketonen (PAEK), einer besonders beständigen Gruppe von Thermoplasten. Antero 800NA hält Kraftstoffen, Hydrauliköl und vielen Lösemitteln stand, ist verschleißfest und gast im Vakuum sehr wenig aus – Gesamtmasseverlust 0,35 % nach ASTM E595, getempert 0,27 %. Wärmeformbeständigkeit 157 °C, Streckgrenze 90 MPa, Zugfestigkeit 73 MPa. Die Brandprüfungen nach FAR 25.853 (Vertikal- und Horizontalbrand, Wärmefreisetzung) und die Rauchdichteprüfung hat das Material laut Hersteller bestanden.
Typische Teile: Halter, Kanäle und Abdeckungen im Flugzeug mit Kontakt zu Kerosin, Öl oder Hydraulikflüssigkeit, Bauteile für Raumfahrt und Vakuumtechnik sowie chemisch beanspruchte Teile in Industrieanlagen. Antero 800NA ist naturfarben; das Stützmaterial (SUP8000B) wird abgebrochen. Auf Wunsch tempern wir die Teile nach dem Druck.
Antero 840CN03 – PEKK, elektrostatisch ableitend
Dasselbe PEKK mit 3 Gewichtsprozent Kohlenstoff-Nanoröhren. Der Widerstand liegt bei 104 bis 109 Ω, also im ESD-Bereich: Ladungen fließen kontrolliert ab, statt sich aufzubauen und zu entladen. Streckgrenze 95 MPa, Wärmeformbeständigkeit 151 °C, Gesamtmasseverlust im Vakuum 0,41 bis 0,45 %. Antero 840CN03 ist schwarz und wird ebenfalls mit abbrechbarem Stützmaterial gedruckt.
Typische Teile: Gehäuse, Halter und Transportträger für empfindliche Elektronik, Vorrichtungen in ESD-Schutzzonen, verschleißbeanspruchte Führungen und Bauteile für Satelliten und Raumfahrt.
Tempern – der Härteprozess nach dem Druck
Nach dem Druck ist das PEKK in Antero nur zum Teil kristallin. Beim Tempern wird das Teil über Stunden unter dem Schmelzpunkt gehalten: Die Molekülketten ordnen sich, die Kristallinität steigt, innere Spannungen aus dem Druck bauen sich ab. Das Teil wird steifer, härter und vor allem beständiger gegen Chemikalien. Wir tempern Antero 800NA im eigenen Haus nach dem Verfahren des Herstellers:
- Einbetten in SandDas Teil liegt vollständig in feinem Sand, ohne Kontakt zu anderen Teilen. Der Sand stützt es, sobald es beim Erwärmen weich wird, und verteilt die Wärme gleichmäßig – so verzieht sich nichts.
- 3 Stunden bei 200 °CDer Behälter kommt in den vorgeheizten Ofen. Die drei Stunden zählen ab dem Zeitpunkt, an dem der Ofen nach dem Beladen wieder 200 °C erreicht hat – deutlich unter dem Schmelzpunkt von 300 °C.
- Im Sand abkühlenDas Teil kühlt langsam im Sand auf Raumtemperatur ab, mindestens eine Stunde. Danach wird der Sand abgebürstet und abgewaschen.
| Antero 800NA | wie gedruckt | getempert |
|---|---|---|
| E-Modul (Zug) | 2,7 GPa | 3,9 GPa |
| Zugfestigkeit | 73 MPa | 89 MPa |
| Biegefestigkeit | 137 MPa ¹ | 173 MPa |
| Wärmeformbeständigkeit bei 0,45 MPa | 158 °C | 177 °C |
| Zugfestigkeit nach 168 h in Dichlormethan | −88 % | −15 % |
| Masseverlust im Vakuum (TML) | 0,35 % | 0,27 % |
| Bruchdehnung | 6,4 % | 2,6 % |
| Kerbschlagzähigkeit | 40 J/m | 27 J/m |
Richtwerte laut Stratasys für Probekörper in XZ-Richtung von der Fortus 450mc; wie gedruckt mit T20F-Düse, getempert mit T20D-Düse (getrennte Prüfreihen). ¹ bei 5 % Dehnung, kein Bruch.
Die Kehrseite: Getemperte Teile sind spröder, Bruchdehnung und Kerbschlagzähigkeit sinken, und in Aufbaurichtung (ZX) nimmt die Zugfestigkeit ab. Ob ein Teil getempert wird, entscheidet deshalb der Einsatz: Tempern, wo Lösemittel, Kraftstoffe oder Temperatur im Vordergrund stehen; wie gedruckt lassen, wo das Teil Stöße aushalten muss.
PA6/66-GF30-FR – flammgeschütztes Glasfaser-Polyamid für die Bahn
Polyamid 6/66 mit 30 Gewichtsprozent Glasfaser, flammhemmend ausgerüstet, seit Juni 2026 für die Fortus 450mc verfügbar. Das Material erfüllt die Brandschutzanforderungen der EN 45545-2 für Schienenfahrzeuge – Anforderungssatz R22 in Gefährdungsstufe HL2, R23 in HL3 (Herstellerangabe) – und FMVSS 302 für Fahrzeuginnenräume in der Automobilindustrie; der Sauerstoffindex liegt bei 34 %. Die Glasfaser macht es steif und fest: 5,6 GPa E-Modul, 61 MPa Zugfestigkeit, 121 MPa Biegefestigkeit, Wärmeformbeständigkeit 153 °C. Gedruckt wird es mit abbrechbarem Stützmaterial (SUP4050B). Typische Teile: Innenraumteile, Ersatzteile und Produktionsteile für Schienenfahrzeuge, Teile in Lüftungs- und Klimageräten sowie Vorrichtungen im Fahrzeugbau.
PC-ISO – biokompatibles Polycarbonat
Polycarbonat für Medizin- und Pharmatechnik: biokompatibel nach ISO 10993 und USP Class VI, sterilisierbar mit Gammastrahlung oder Ethylenoxid (EtO). Erhältlich in Weiß und transluzent natur. Einsatz für Vorrichtungen, Verpackungsmuster, Gehäuse und Anschauungsmodelle im medizinischen Umfeld. Ob sich ein Werkstoff für ein bestimmtes Medizinprodukt eignet, prüft der Hersteller des Endprodukts.
Nylon 12CF – steif und leicht
Nylon 12 mit 35 Gewichtsprozent Kurzkohlefaser: 75,6 MPa Zugfestigkeit, 142 MPa Biegefestigkeit bei geringem Gewicht. In Vorrichtungen, Greifern, Bohrschablonen und Rahmen ersetzt es oft Aluminium. Wie bei einem Laminat hängen die Eigenschaften von der Faserrichtung ab – die Ausrichtung im Bauraum legen wir deshalb nach der späteren Belastung fest.
Technische Kunststoffe: ASA, PC, PC-ABS und Nylon 12
Nicht jedes Teil braucht einen Hochleistungskunststoff. Für Modelle, Gehäuse und Vorrichtungen ohne besondere Anforderungen an Temperatur oder Medien drucken wir technische Kunststoffe:
- ASA ist UV-beständig und damit auch für draußen geeignet – in zehn Standardfarben und in den Tarnfarben Green 383 und Tan 686A. 33 MPa Zugfestigkeit, Wärmeformbeständigkeit 91 °C, gut zu kleben und nachzubearbeiten.
- PC (Polycarbonat) ist fester und steifer als ABS und ASA: 57 MPa Zugfestigkeit, formbeständig bis 141 °C.
- PC-ABS verbindet die Festigkeit von PC mit der Zähigkeit von ABS: 241 J/m Kerbschlagzähigkeit, Wärmeformbeständigkeit 103 °C.
- Nylon 12 ist zäh und dauerfest: Mit 30 % Bruchdehnung verträgt es wiederholtes Biegen – für Schnapp- und Clipverbindungen und Teile, die sich verformen dürfen.
Richtwerte laut Stratasys, alle Werte im Werkstoffvergleich.
Lösliche Kerne aus ST-130
ST-130 ist ein Kernwerkstoff für hohle Faserverbundteile. Der gedruckte Kern wird mit Glas- oder Kohlefasergewebe und Harz belegt und im Autoklav ausgehärtet, danach wird er ausgewaschen. Zurück bleibt ein hohles GFK- oder CFK-Bauteil in nahezu beliebiger Form.
| Werkstoff | Zugfestigkeit | Biegefestigkeit | Kerbschlagzähigkeit | Wärmeformbeständigkeit | Besonderheit |
|---|---|---|---|---|---|
| ULTEM 9085 | 69 MPa | 112 MPa | 120 J/m | 153 °C | FST für Luftfahrt und Bahn; CG: rückverfolgbar |
| ULTEM 1010 | 81 MPa | 144 MPa | 41 J/m | 213 °C | dampfsterilisierbar, CG: biokompatibel, NSF 51 |
| Antero 800NA | 73 MPa | 137 MPa ¹ | 40 J/m | 157 °C | PEKK: chemisch beständig, ausgasungsarm, temperbar |
| Antero 840CN03 | 95 MPa ² | 146 MPa ¹ | 45 J/m | 151 °C | PEKK, ESD-ableitend (10⁴–10⁹ Ω) |
| PA6/66-GF30-FR | 61 MPa | 121 MPa | 75 J/m | 153 °C | 30 % Glasfaser, EN 45545-2 (R22 HL2, R23 HL3), FMVSS 302 |
| PC-ISO | 57 MPa | 90 MPa | 86 J/m | 127 °C | ISO 10993, USP Class VI |
| Nylon 12CF | 75,6 MPa | 142 MPa | 85 J/m | 143 °C | 35 % Kohlefaser |
Richtwerte laut Hersteller (Stratasys) für gedruckte Probekörper in XZ-Richtung, Wärmeformbeständigkeit bei 1,82 MPa; Antero und PA6/66-GF30-FR wie gedruckt, Fortus 450mc. ¹ bei 5 % Dehnung, kein Bruch. ² Streckgrenze, die Probe riss nicht. Die Werte im fertigen Bauteil hängen von Geometrie, Ausrichtung und Druckparametern ab. Alle Werkstoffe im Vergleich: Werkstoffe und Kennwerte.
Worauf es beim Druck ankommt
Hochleistungskunststoffe verlangen eine industrielle FDM-Anlage mit beheiztem Bauraum, sonst verziehen sich große Teile oder die Schichten verbinden sich nicht sauber. Wir drucken sie im eigenen Druckraum auf einer Fortus 450mc bis 406 × 355 × 406 mm, größere Teile bis 914 × 610 × 914 mm auf einer Partner-Anlage, und legen für jedes Teil fest:
- Ausrichtung: Zugbelastung möglichst in der Schichtebene, Faserrichtung bei Nylon 12CF und PA6/66-GF30-FR entlang der Hauptlast.
- Füllstruktur: Rippenstruktur, wo Gewicht und Druckzeit zählen; Vollmaterial, wo Dichtheit oder Nachbearbeitung gefragt ist.
- Stützmaterial: löslich bei Nylon 12CF (SR-110), abbrechbar bei ULTEM (SUP8500B, SUP9000B), Antero (SUP8000B), PA6/66-GF30-FR (SUP4050B) und PC-ISO – Hohlräume und Überhänge werden sauber freigelegt.
- Nachbearbeitung: Passflächen und Lagersitze werden nachgearbeitet, Gewinde als Einsätze ausgeführt; Antero auf Wunsch getempert.
Wann lohnt sich ein Hochleistungskunststoff?
- Das Teil sieht dauerhaft mehr als 80 °C oder aggressive Medien.
- Kraftstoffe, Hydrauliköl oder Lösemittel wirken auf das Teil ein: Antero 800NA, getempert.
- Das Teil darf sich nicht elektrostatisch aufladen: Antero 840CN03.
- Eine Zulassung zählt: FST in Luftfahrt und Bahn, EN 45545-2 im Schienenfahrzeug, Biokompatibilität in Medizin und Pharma, Lebensmittelkontakt.
- Ein Prototyp oder Messemodell soll aus dem Serienwerkstoff bestehen.
- Eine Vorrichtung aus Metall soll leichter, schneller verfügbar oder günstiger werden.
Häufige Fragen zu Hochleistungskunststoffen
- Welcher Kunststoff verträgt hohe Temperaturen?
- ULTEM 1010 mit 213 °C Wärmeformbeständigkeit, danach Antero 800NA mit 157 °C sowie ULTEM 9085 und PA6/66-GF30-FR mit je 153 °C – Richtwerte laut Stratasys bei 1,82 MPa.
- Was bringt das Tempern?
- Getempertes Antero 800NA ist steifer und deutlich beständiger gegen Lösemittel: Nach 168 Stunden in Dichlormethan verliert es 15 % seiner Zugfestigkeit statt 88 %. Dafür sinken Bruchdehnung und Kerbschlagzähigkeit. Mehr dazu unter Tempern.
- Gibt es einen ESD-fähigen Kunststoff?
- Ja, Antero 840CN03. Mit Kohlenstoff-Nanoröhren liegt der Widerstand bei 104 bis 109 Ω – elektrostatische Ladungen fließen kontrolliert ab.
- Wie genau werden die Teile?
- Laut Stratasys fertigt die Fortus 450mc Teile mit einer Genauigkeit von ±0,127 mm oder ±0,0015 mm/mm, je nachdem, was größer ist – bei 300 mm Länge also 300 mm × 0,0015 = ±0,45 mm. In Aufbaurichtung kommt bis zu eine Schichtdicke hinzu.
Für Prototypen, Vorrichtungen, Kleinserien und Funktionsmodelle – aus Pforzheim für Kunden in Baden-Württemberg und ganz Deutschland.
 Messemodelle
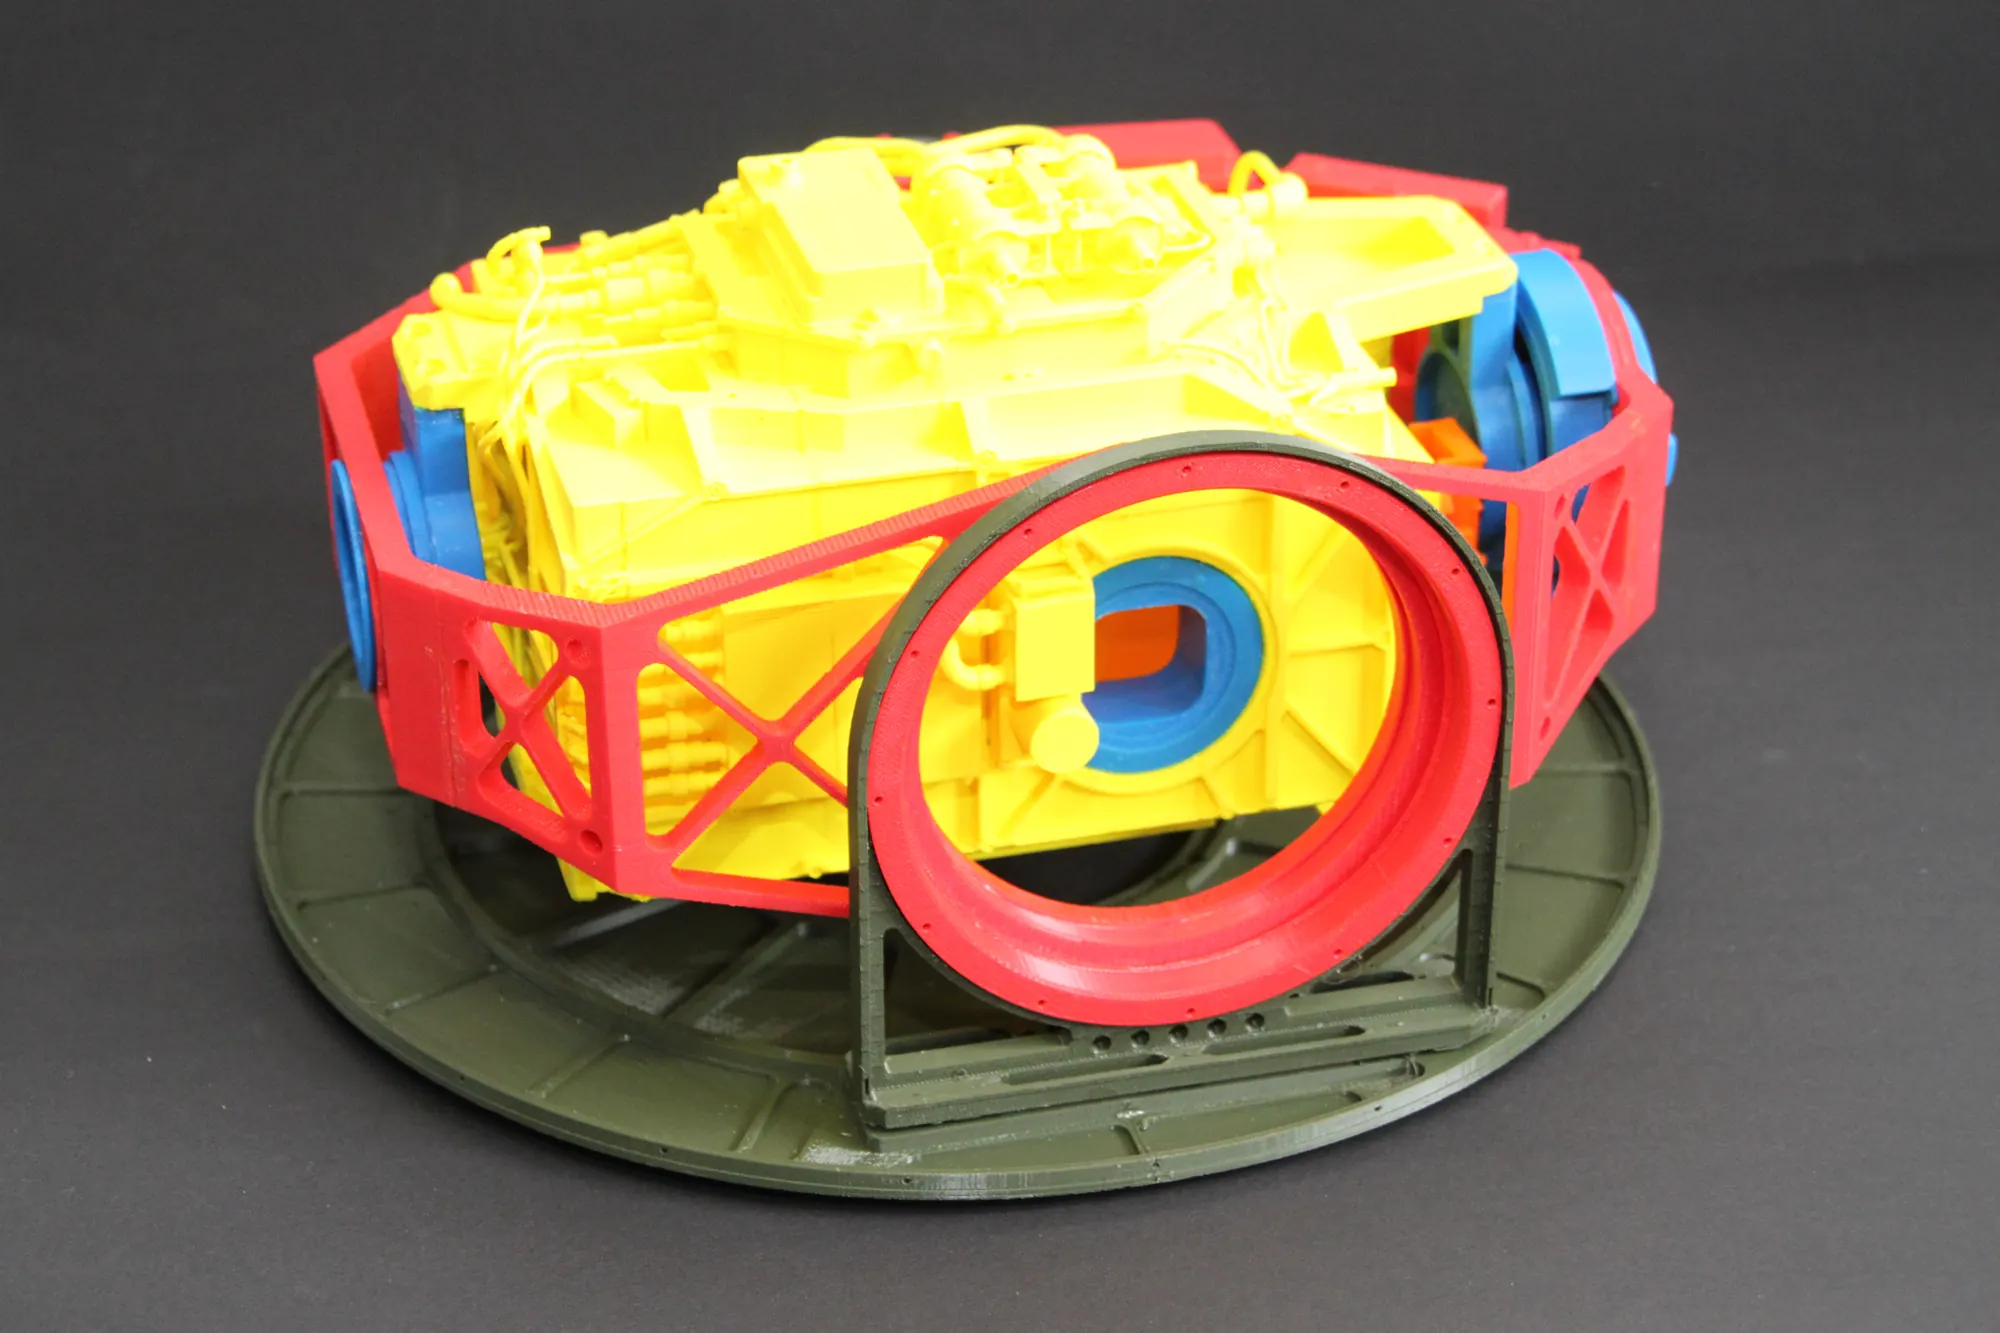 Funktionsmodelle
 Konstruktion für 3D-Druck
 Nachbehandlung