v20261004.7 +49 (0) 7231 20700-20 Projekt anfragen
Druckraum von novoprint3D in Pforzheim

novoprint3D druckt Messe- und Funktionsmodelle, Prototypen und Kleinserien im FDM-Verfahren – aus ULTEM, PC-ISO und Nylon 12CF. In Pforzheim, für Kunden in Baden-Württemberg und ganz Deutschland. Konstruktion auf Wunsch mit Partner Heger CAD.

Bauteile bis 914 × 610 × 914 mm entstehen in einem Stück – große Teile auf einer Partner-Anlage, noch größere aus Segmenten.

FDM-Verfahren Bauteile bis 914 × 610 × 914 mm am Stück ULTEM 9085 und 1010 Nylon 12CF PC-ISO, biokompatibel Auswaschbare Kerne aus ST-130 Konstruktion mit Partner Heger CAD Aus Pforzheim
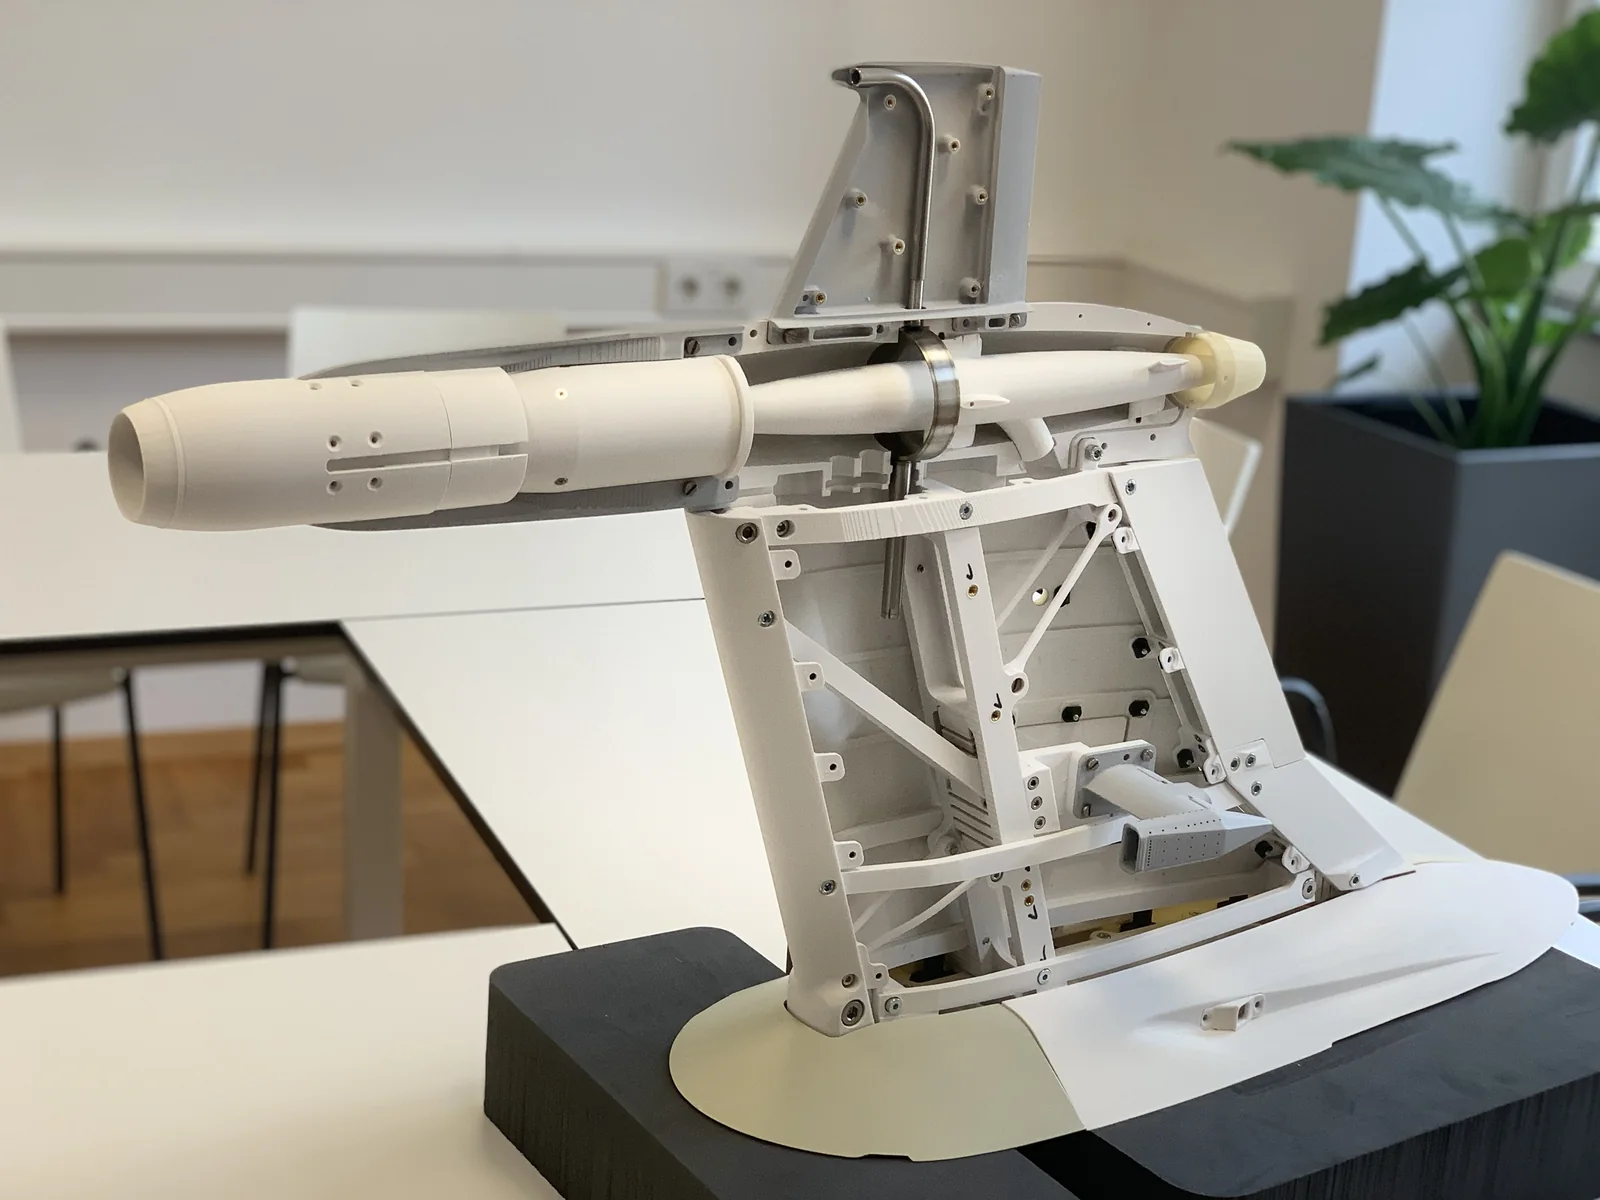
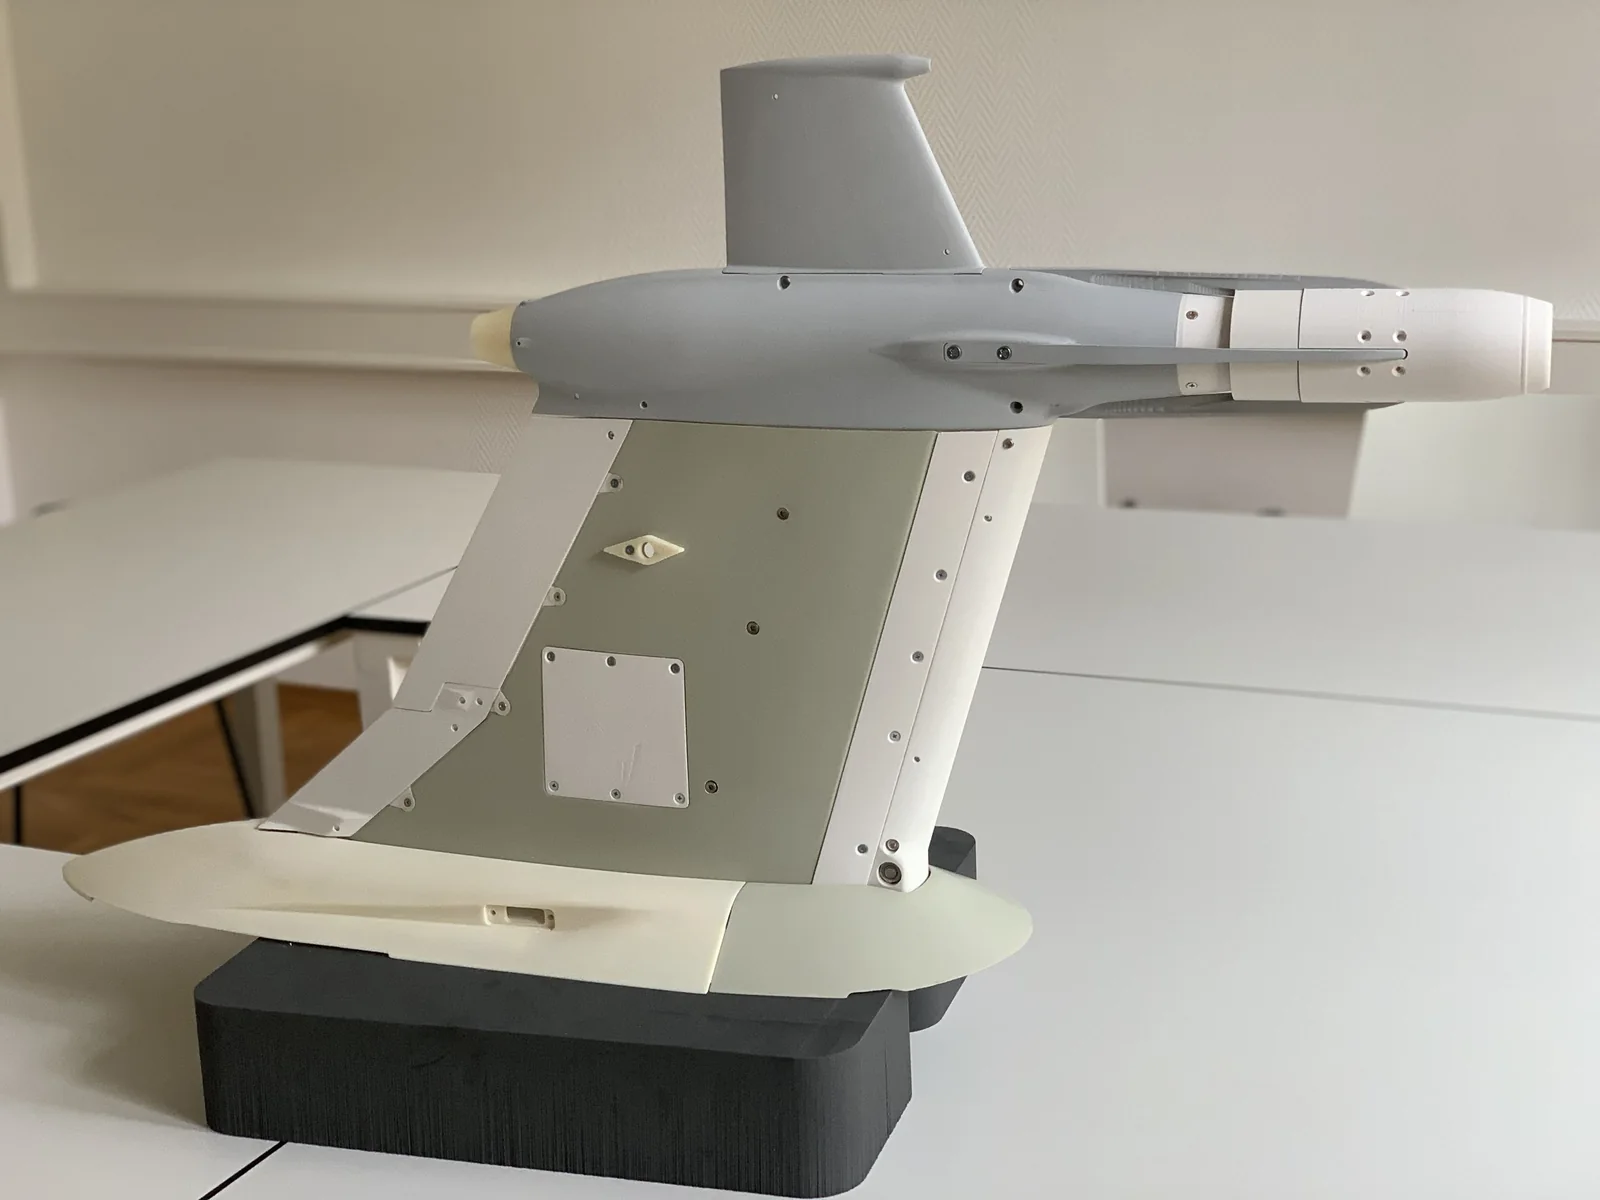
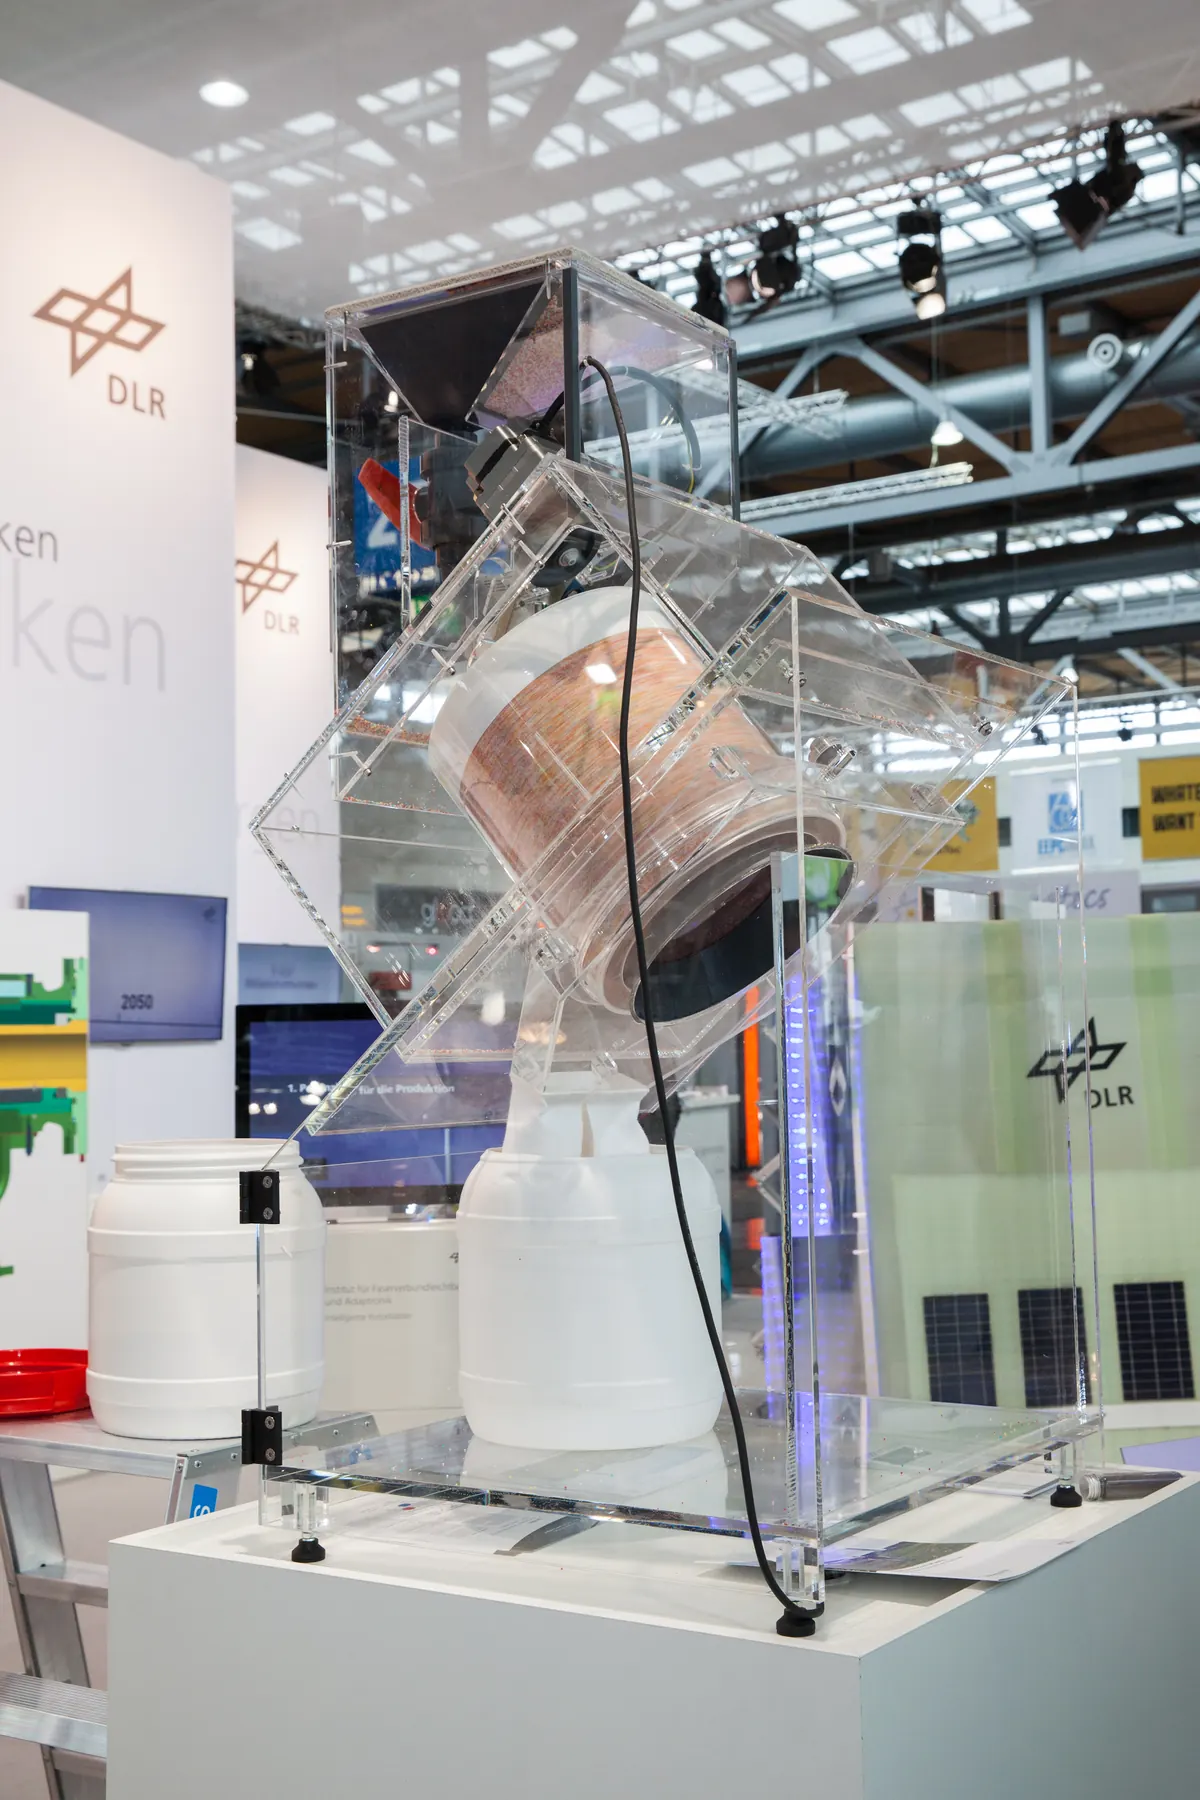
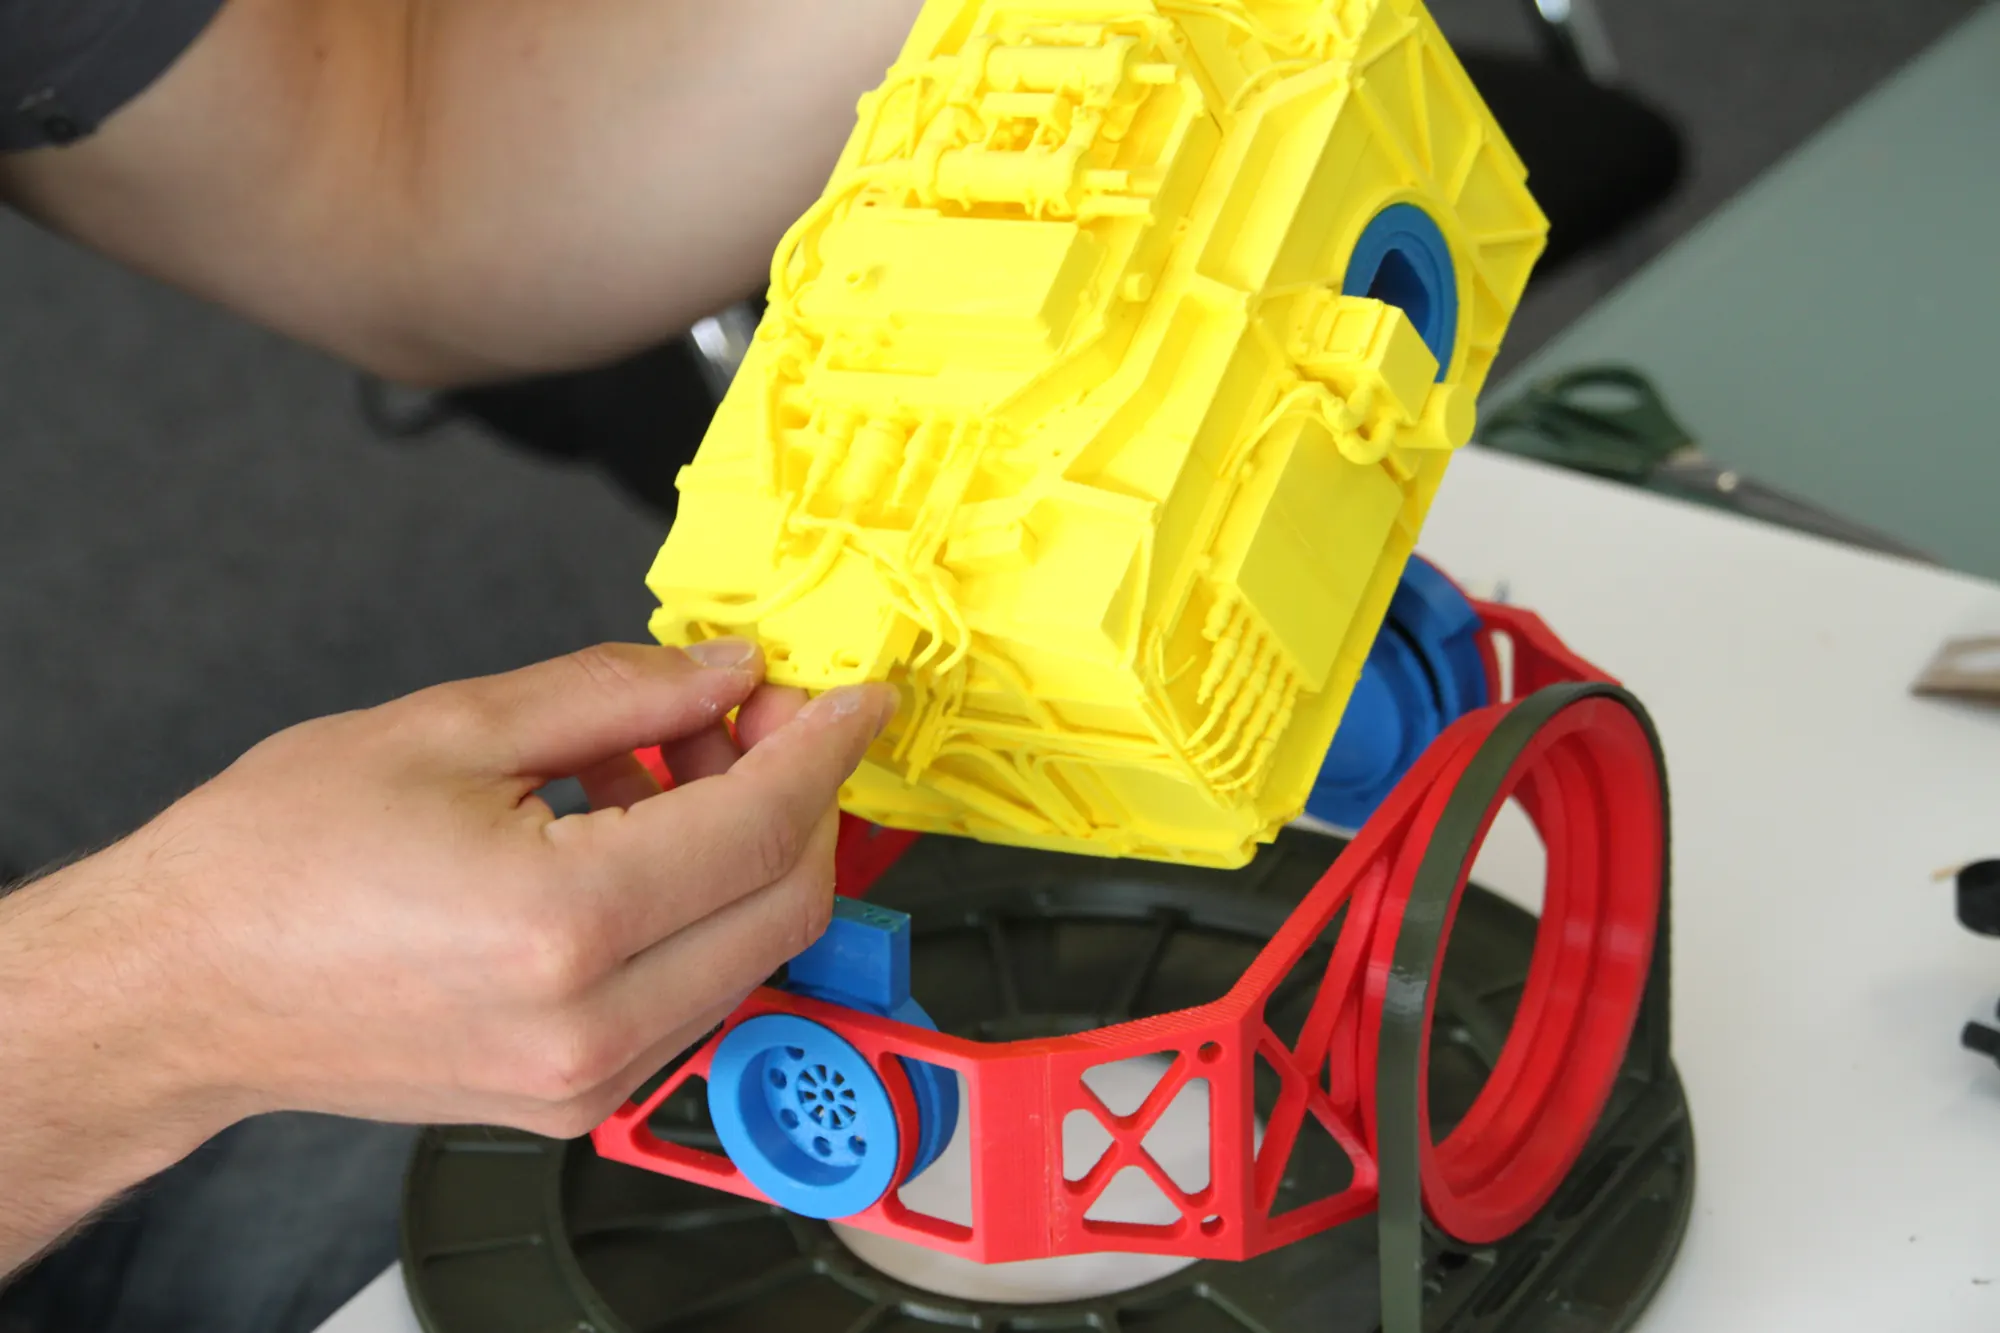
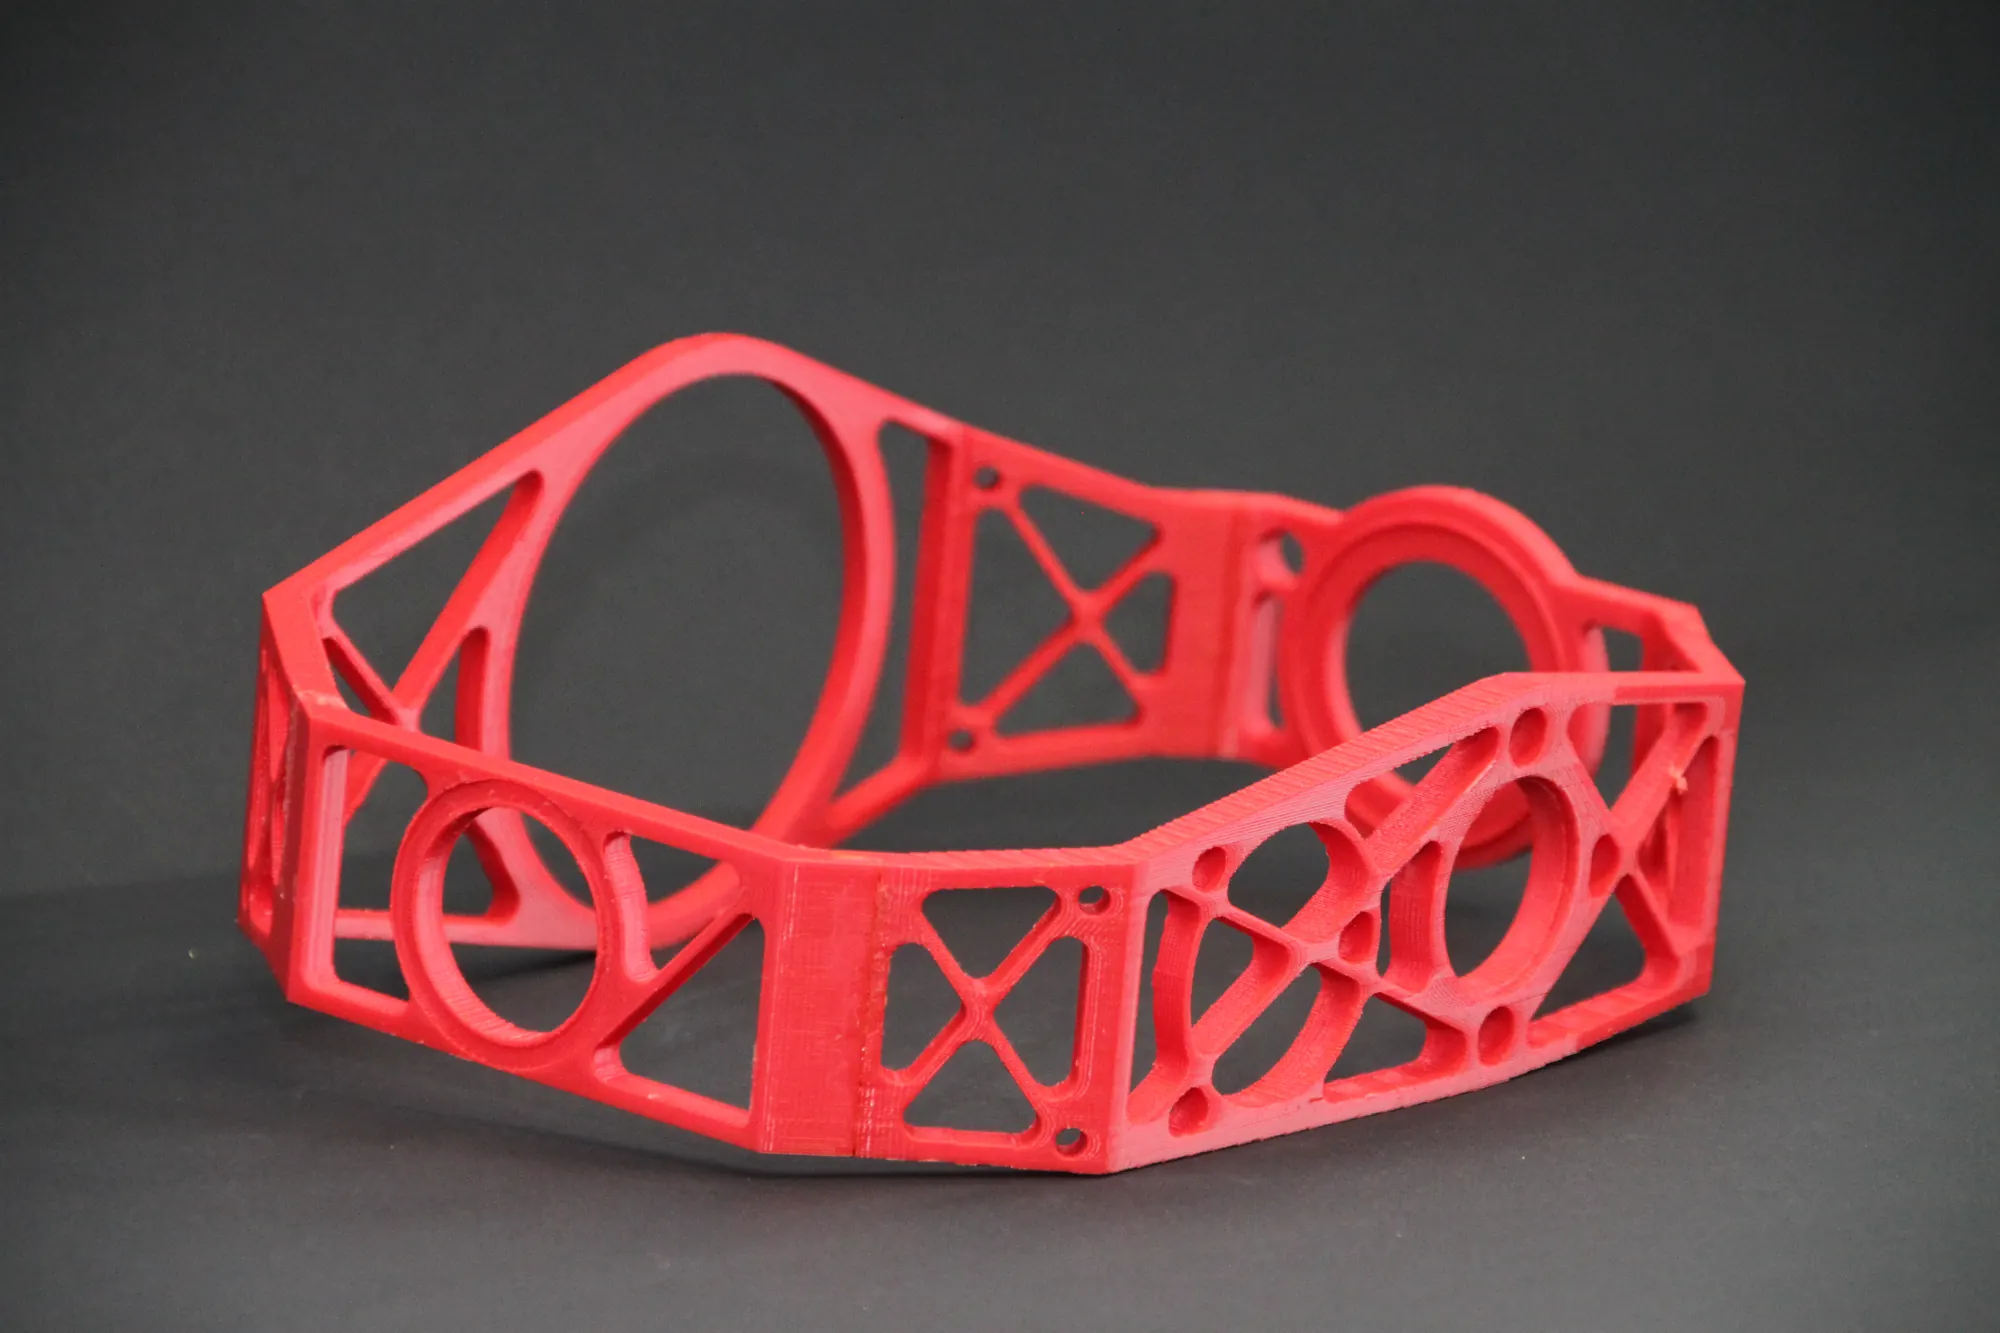
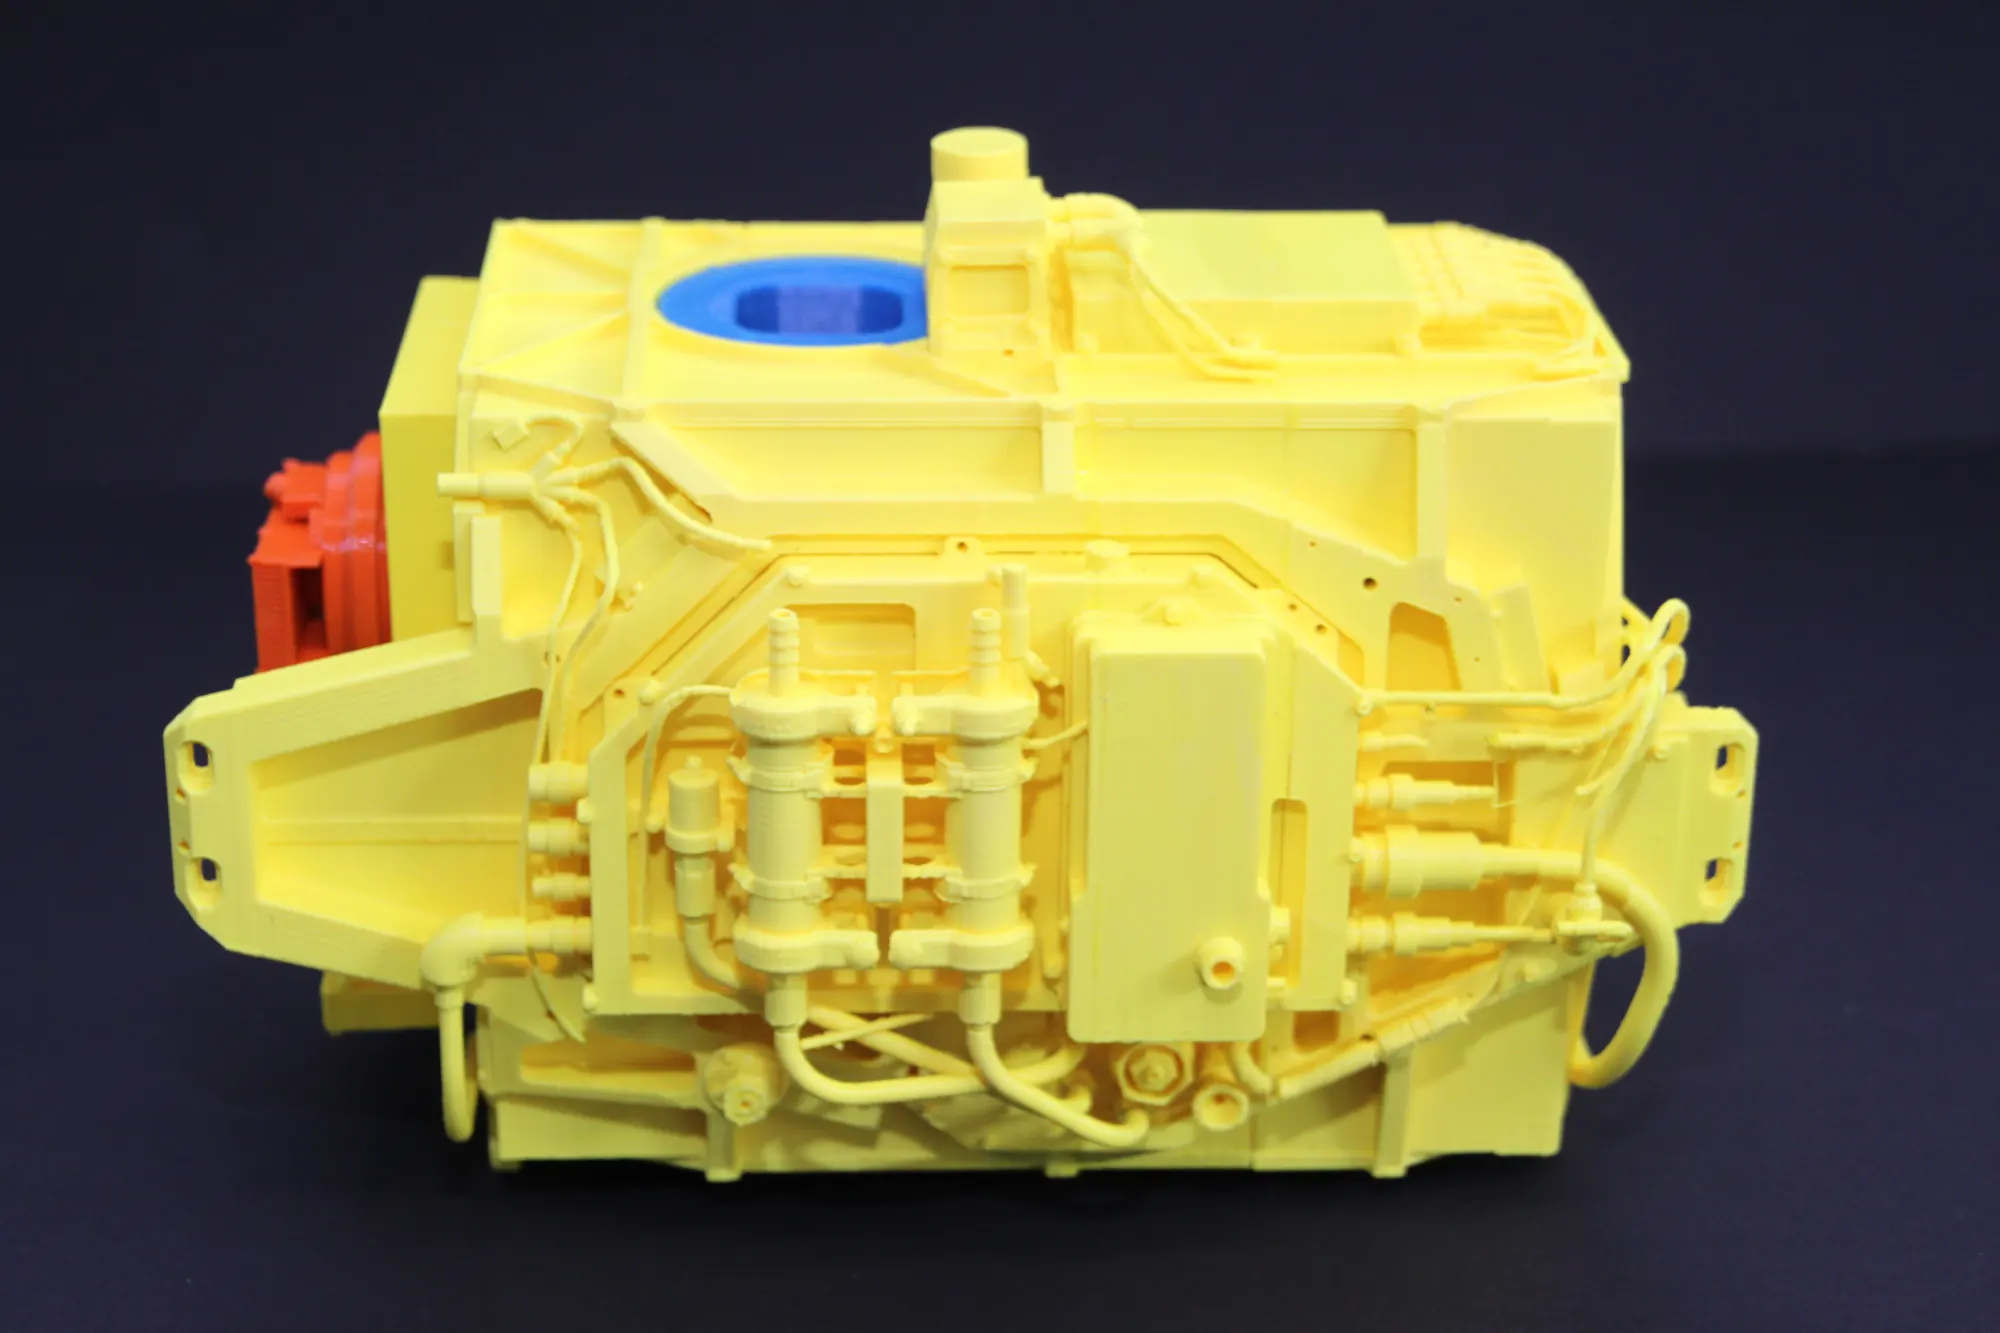
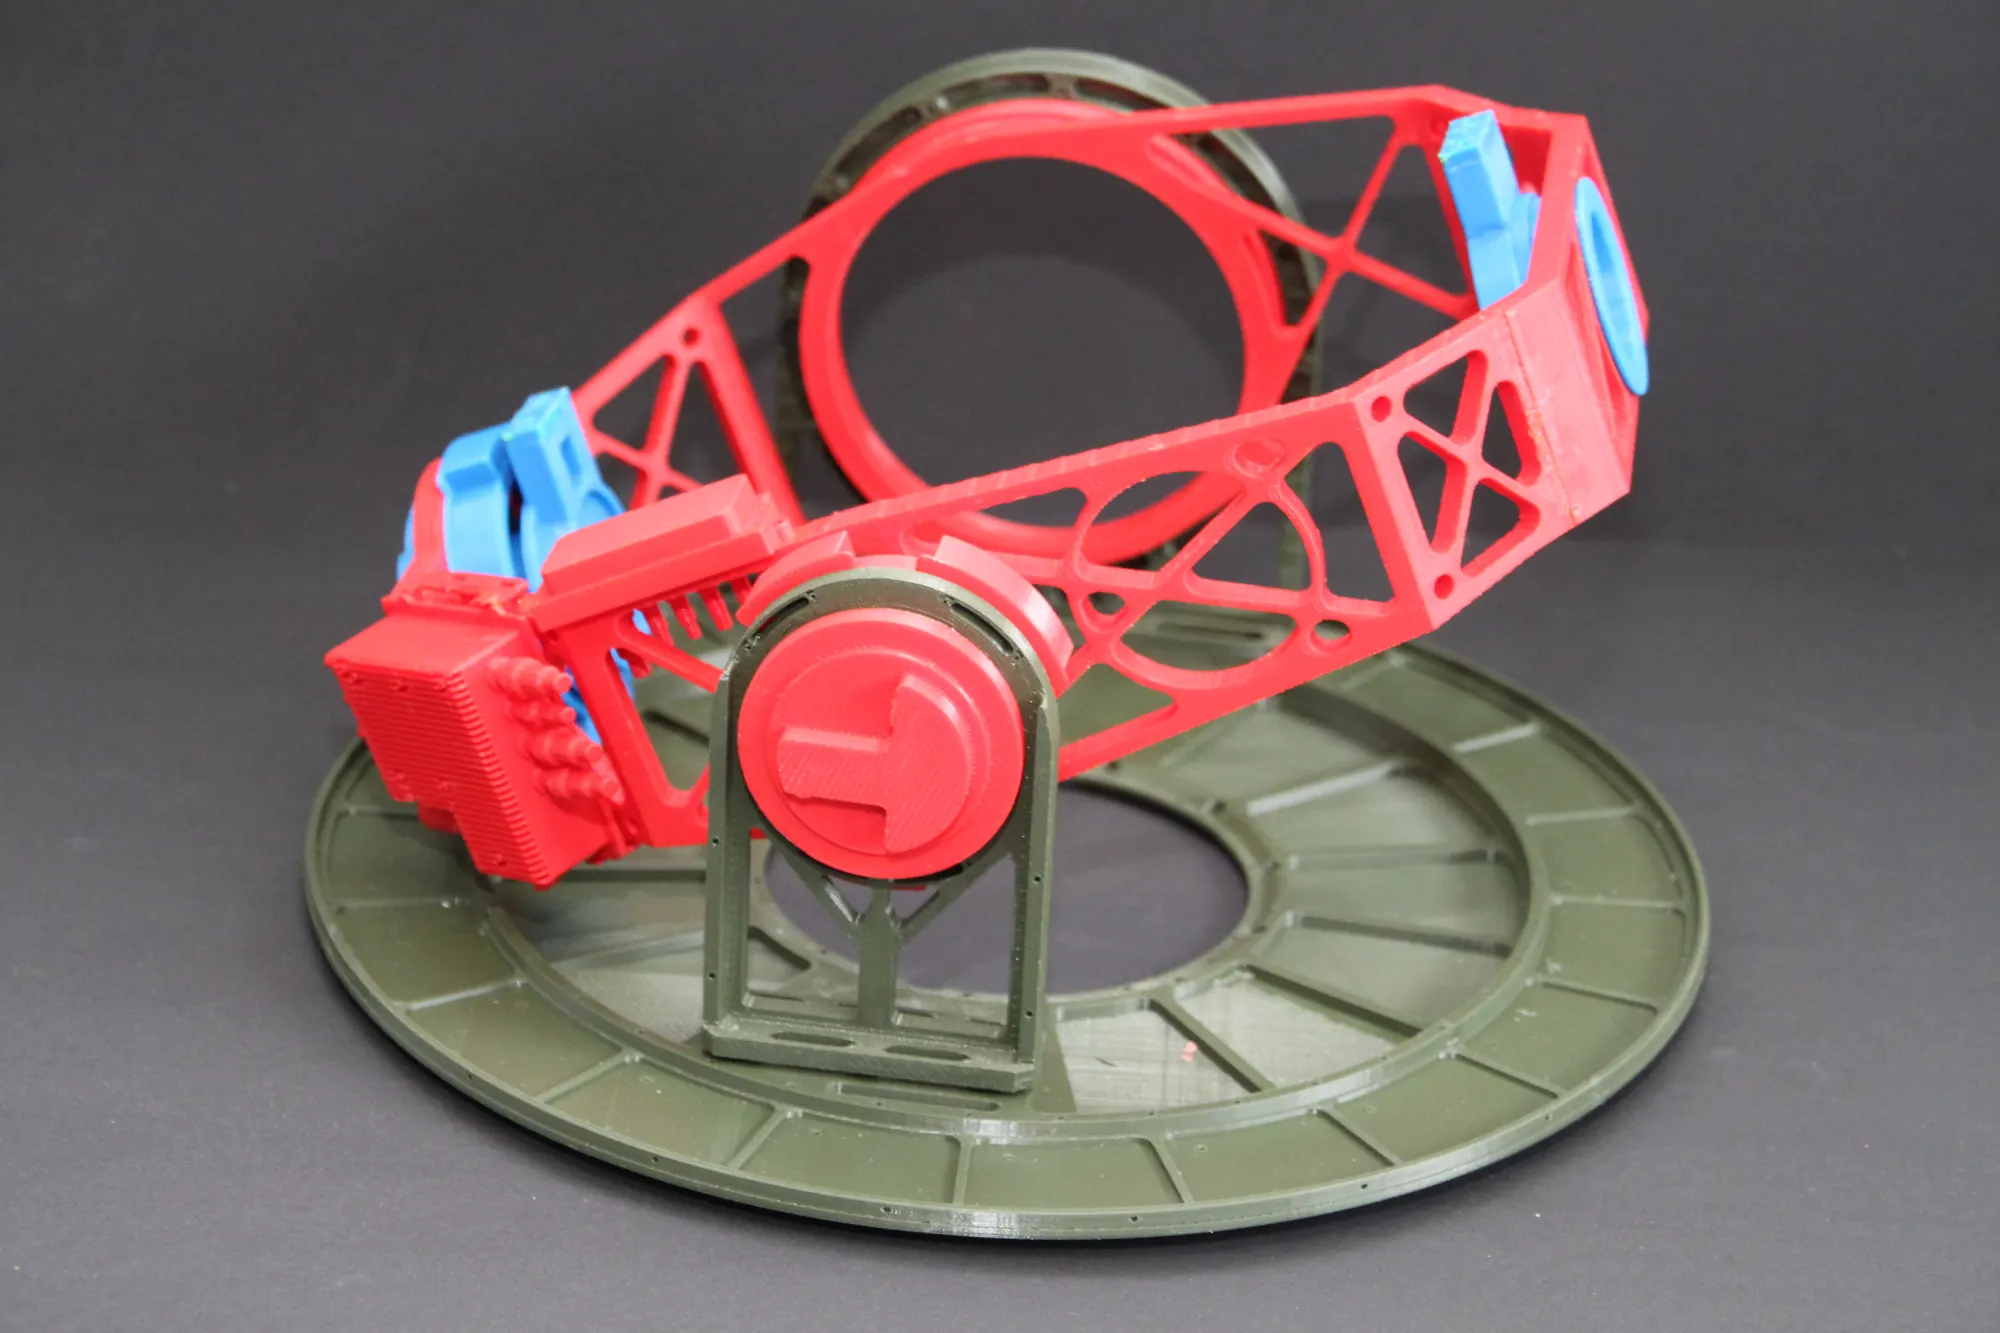
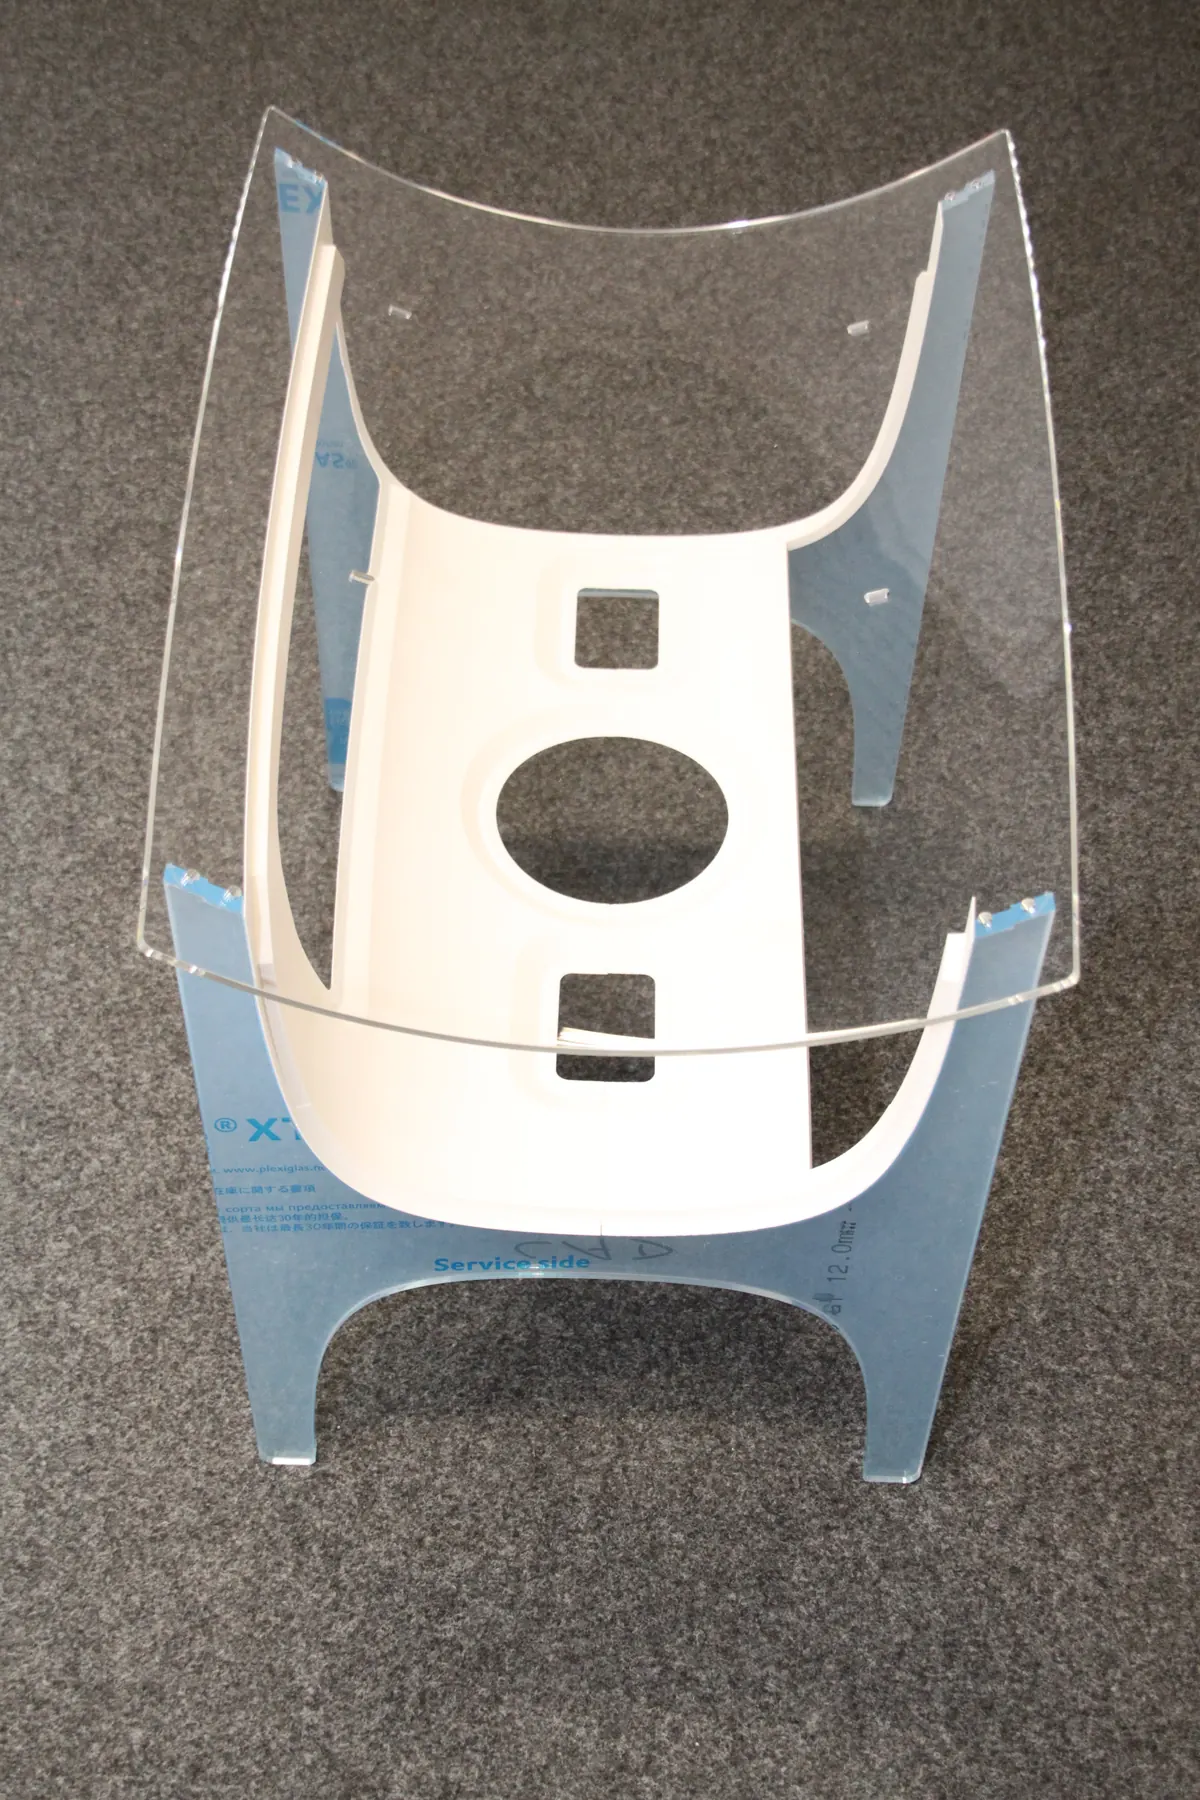
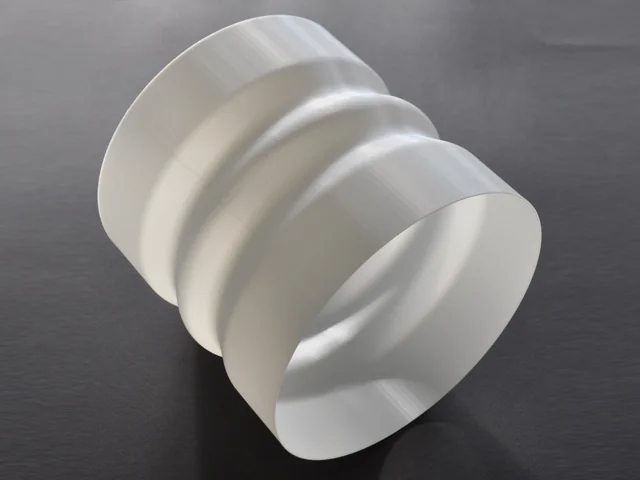
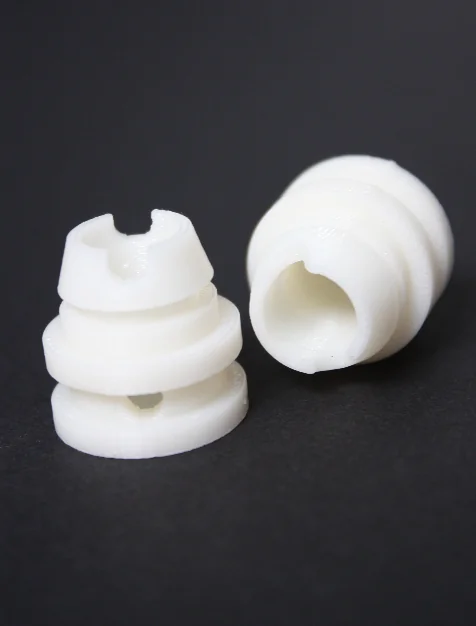
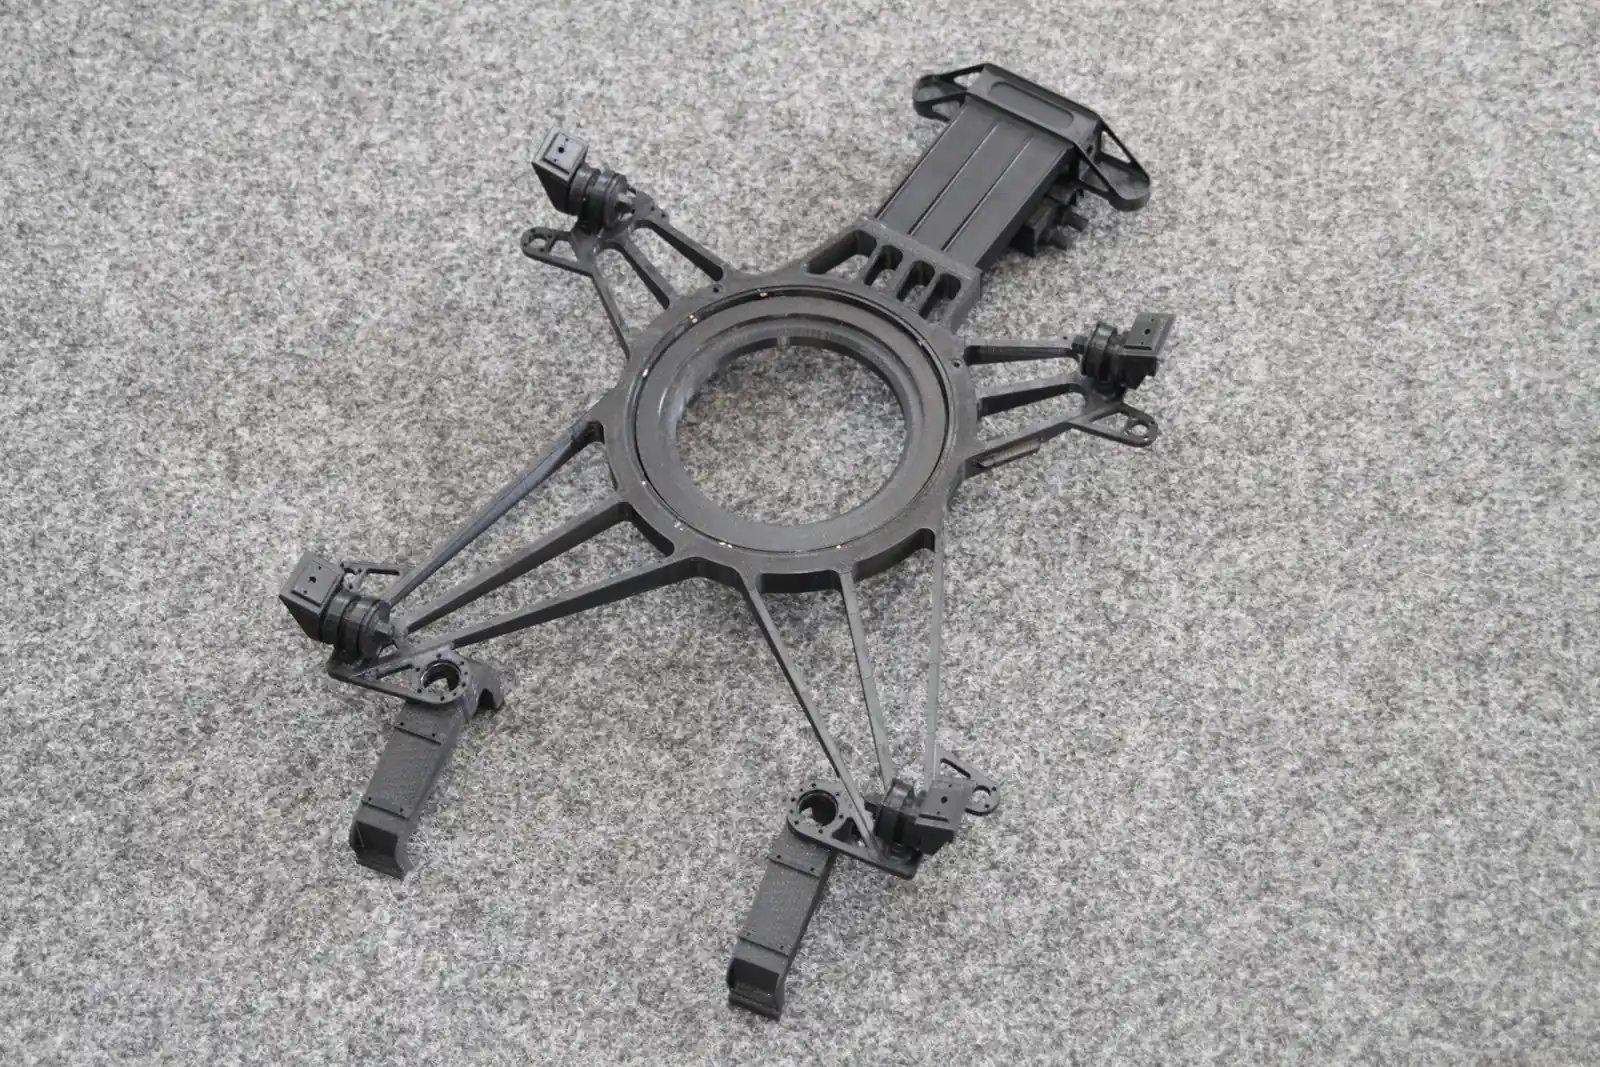
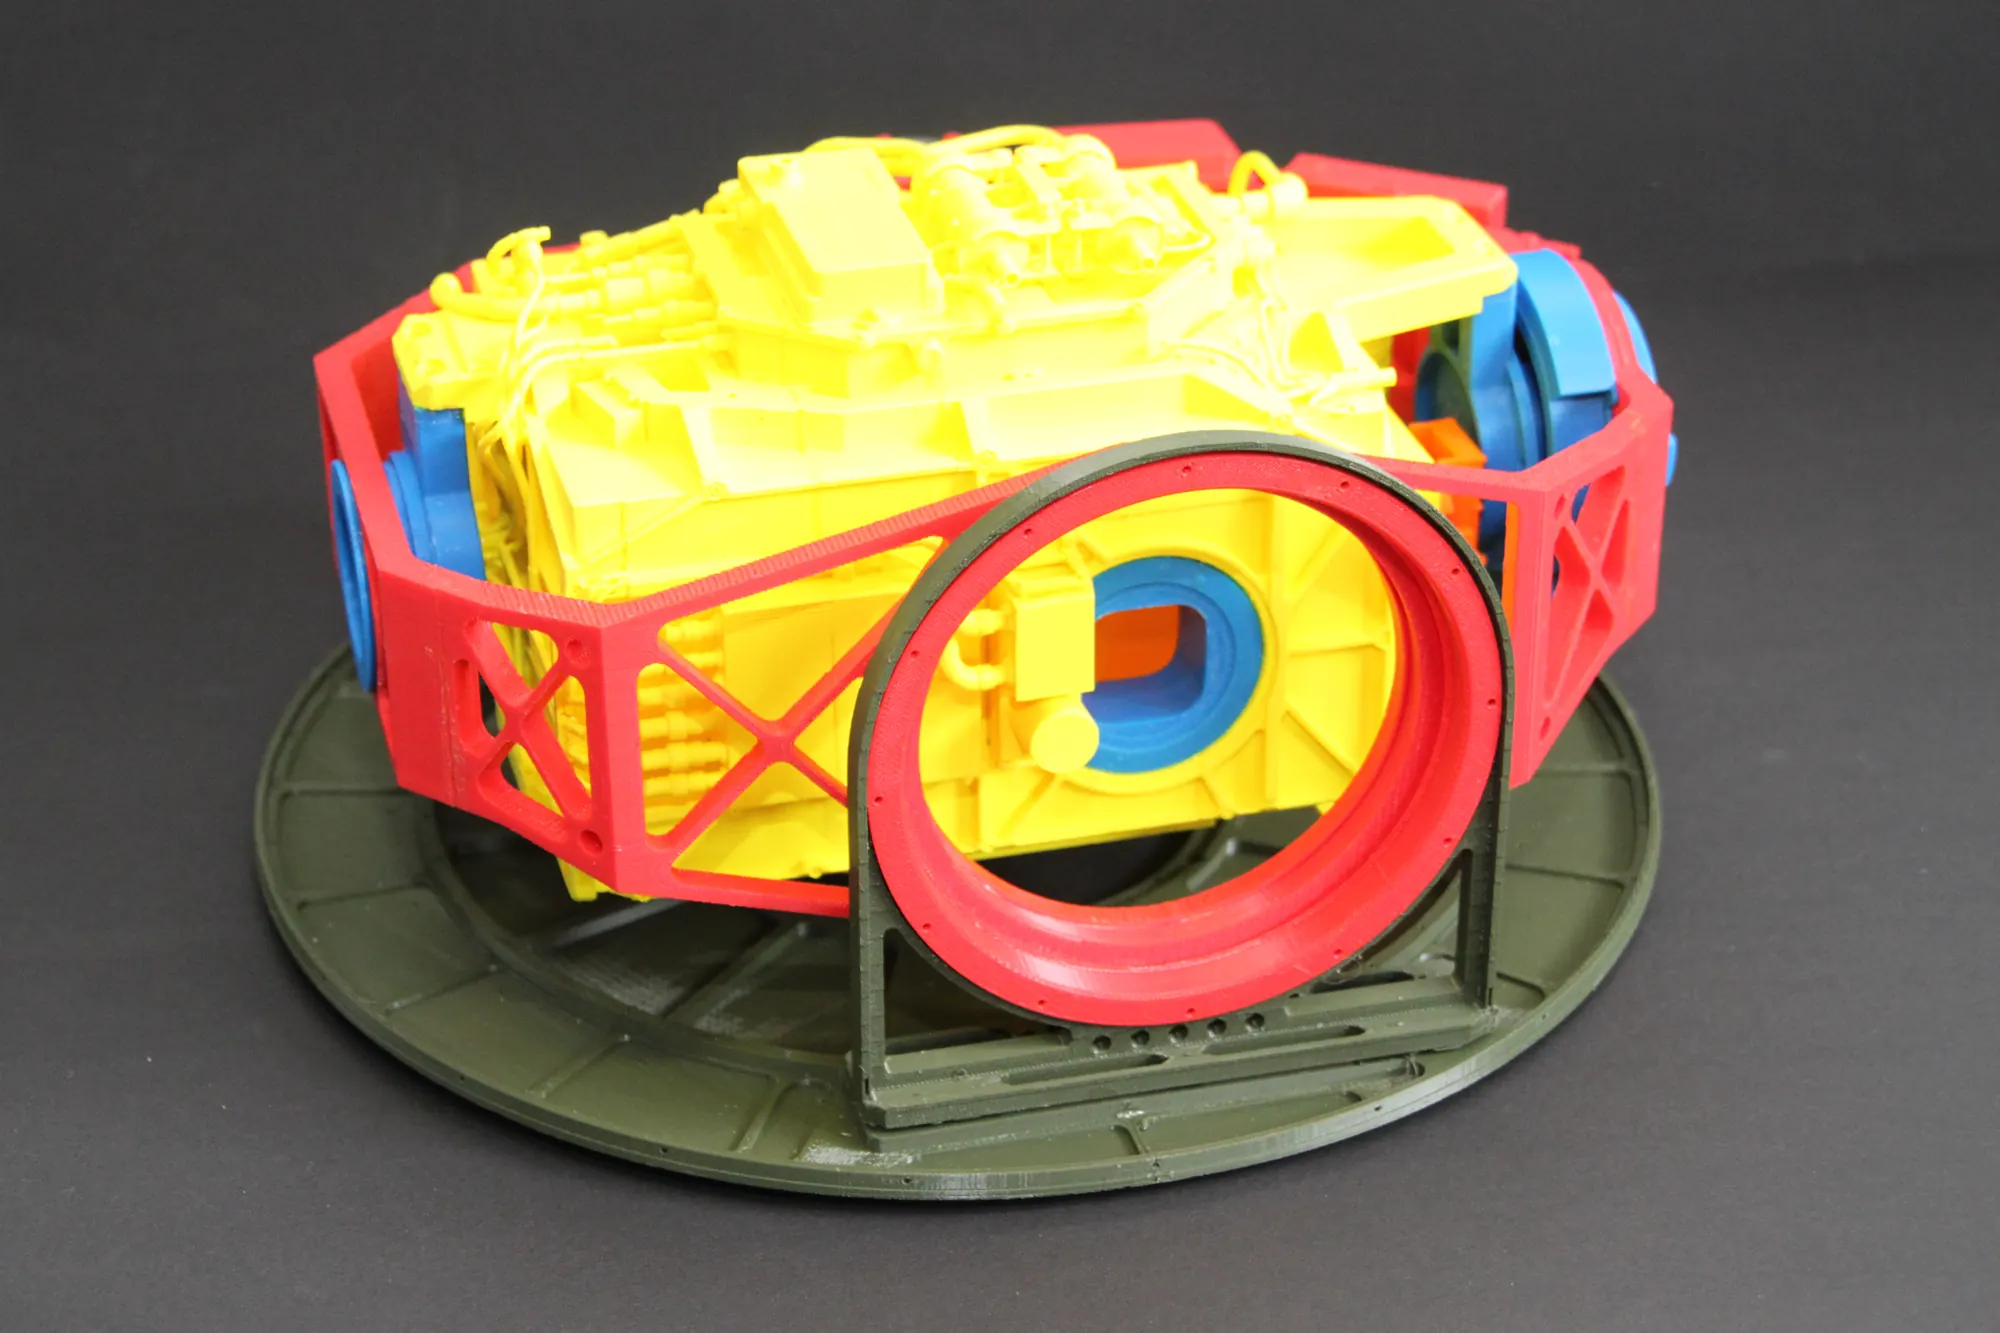
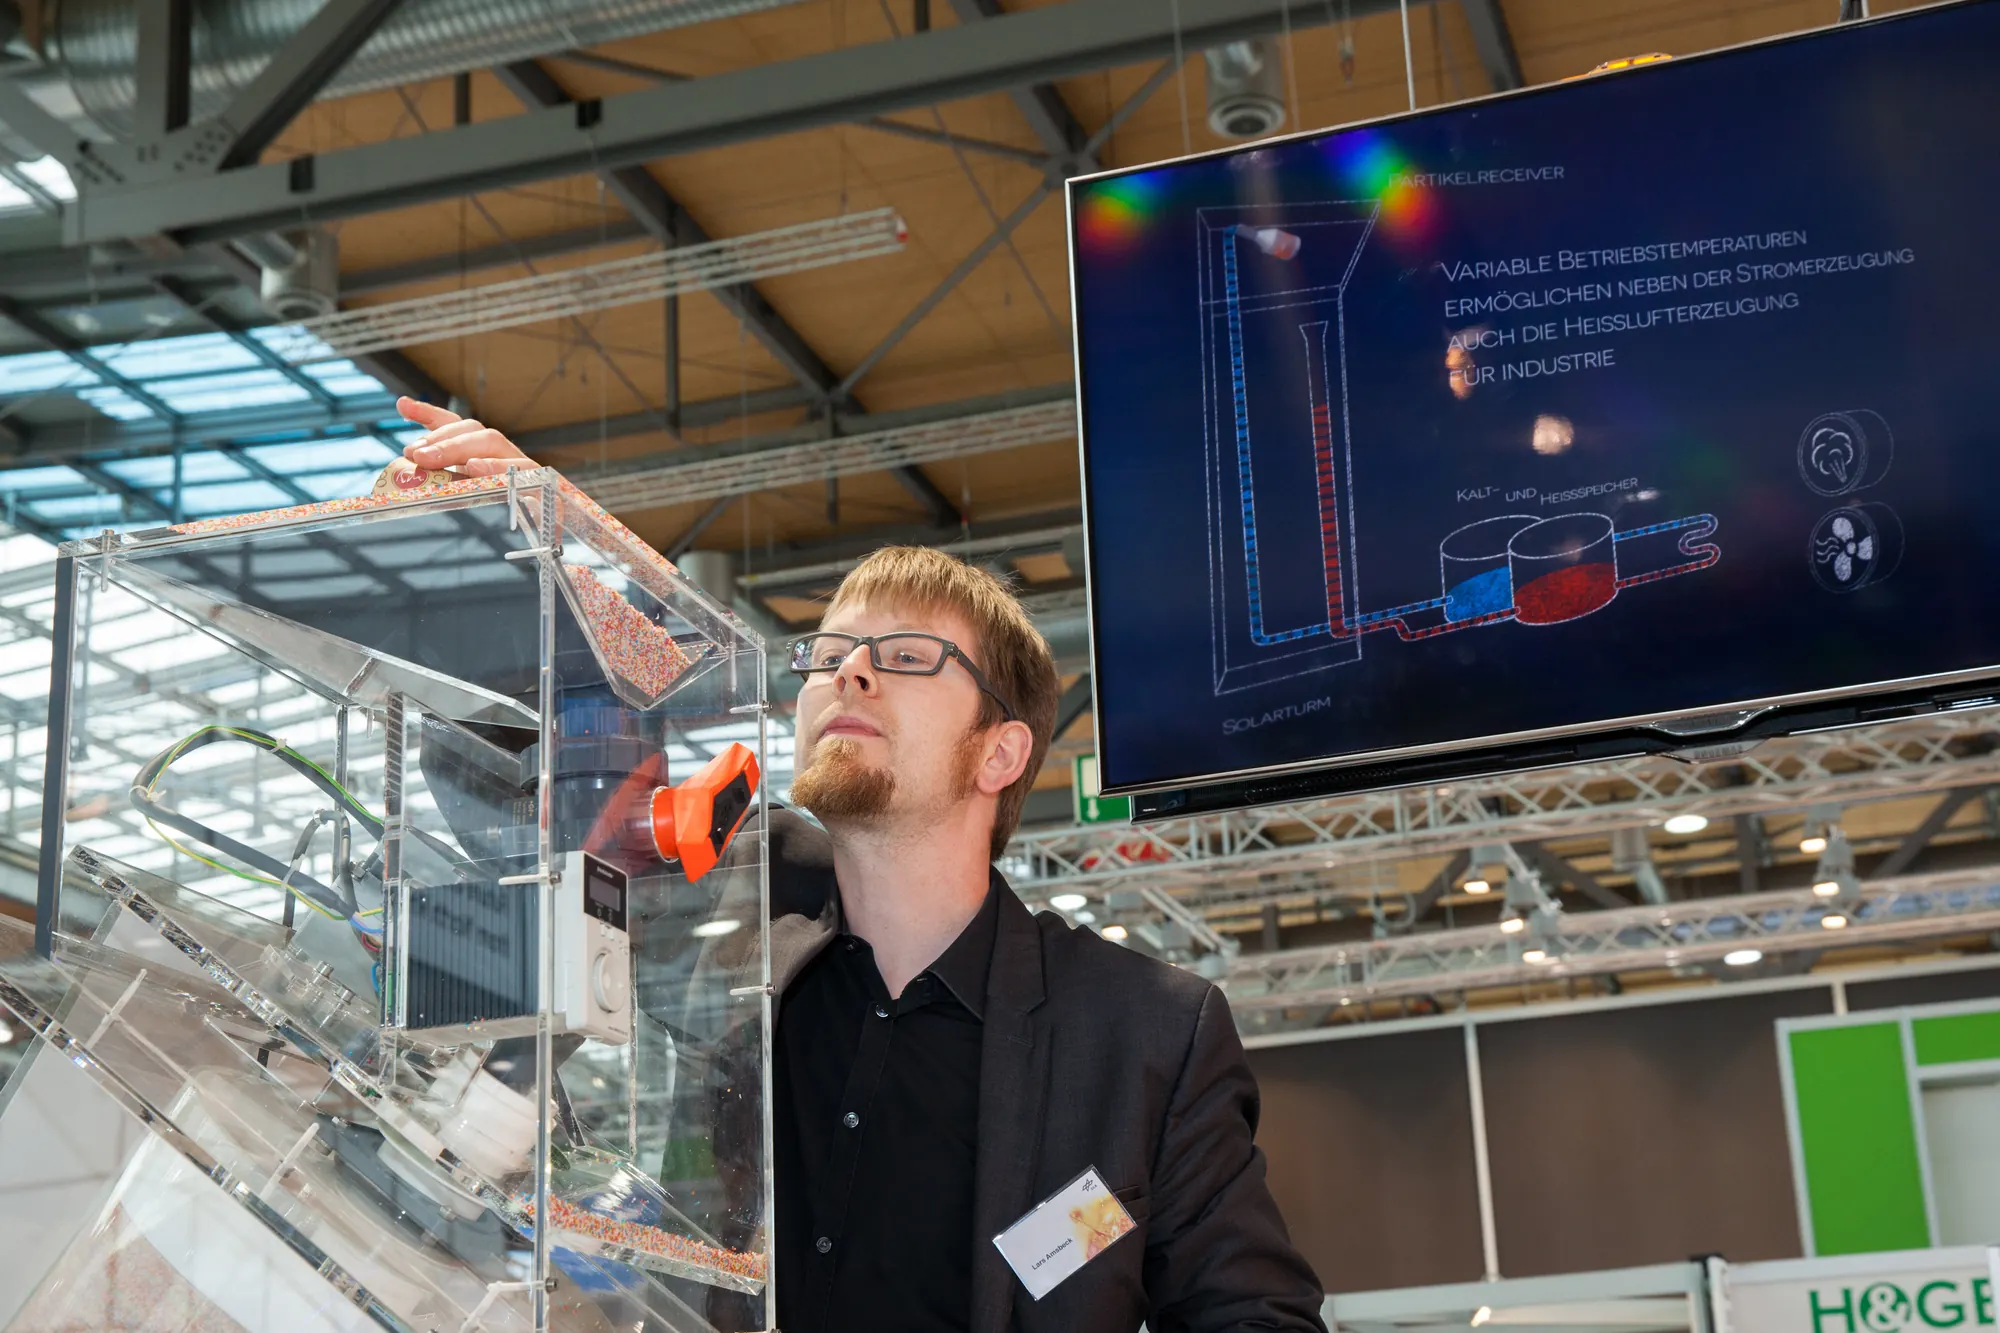
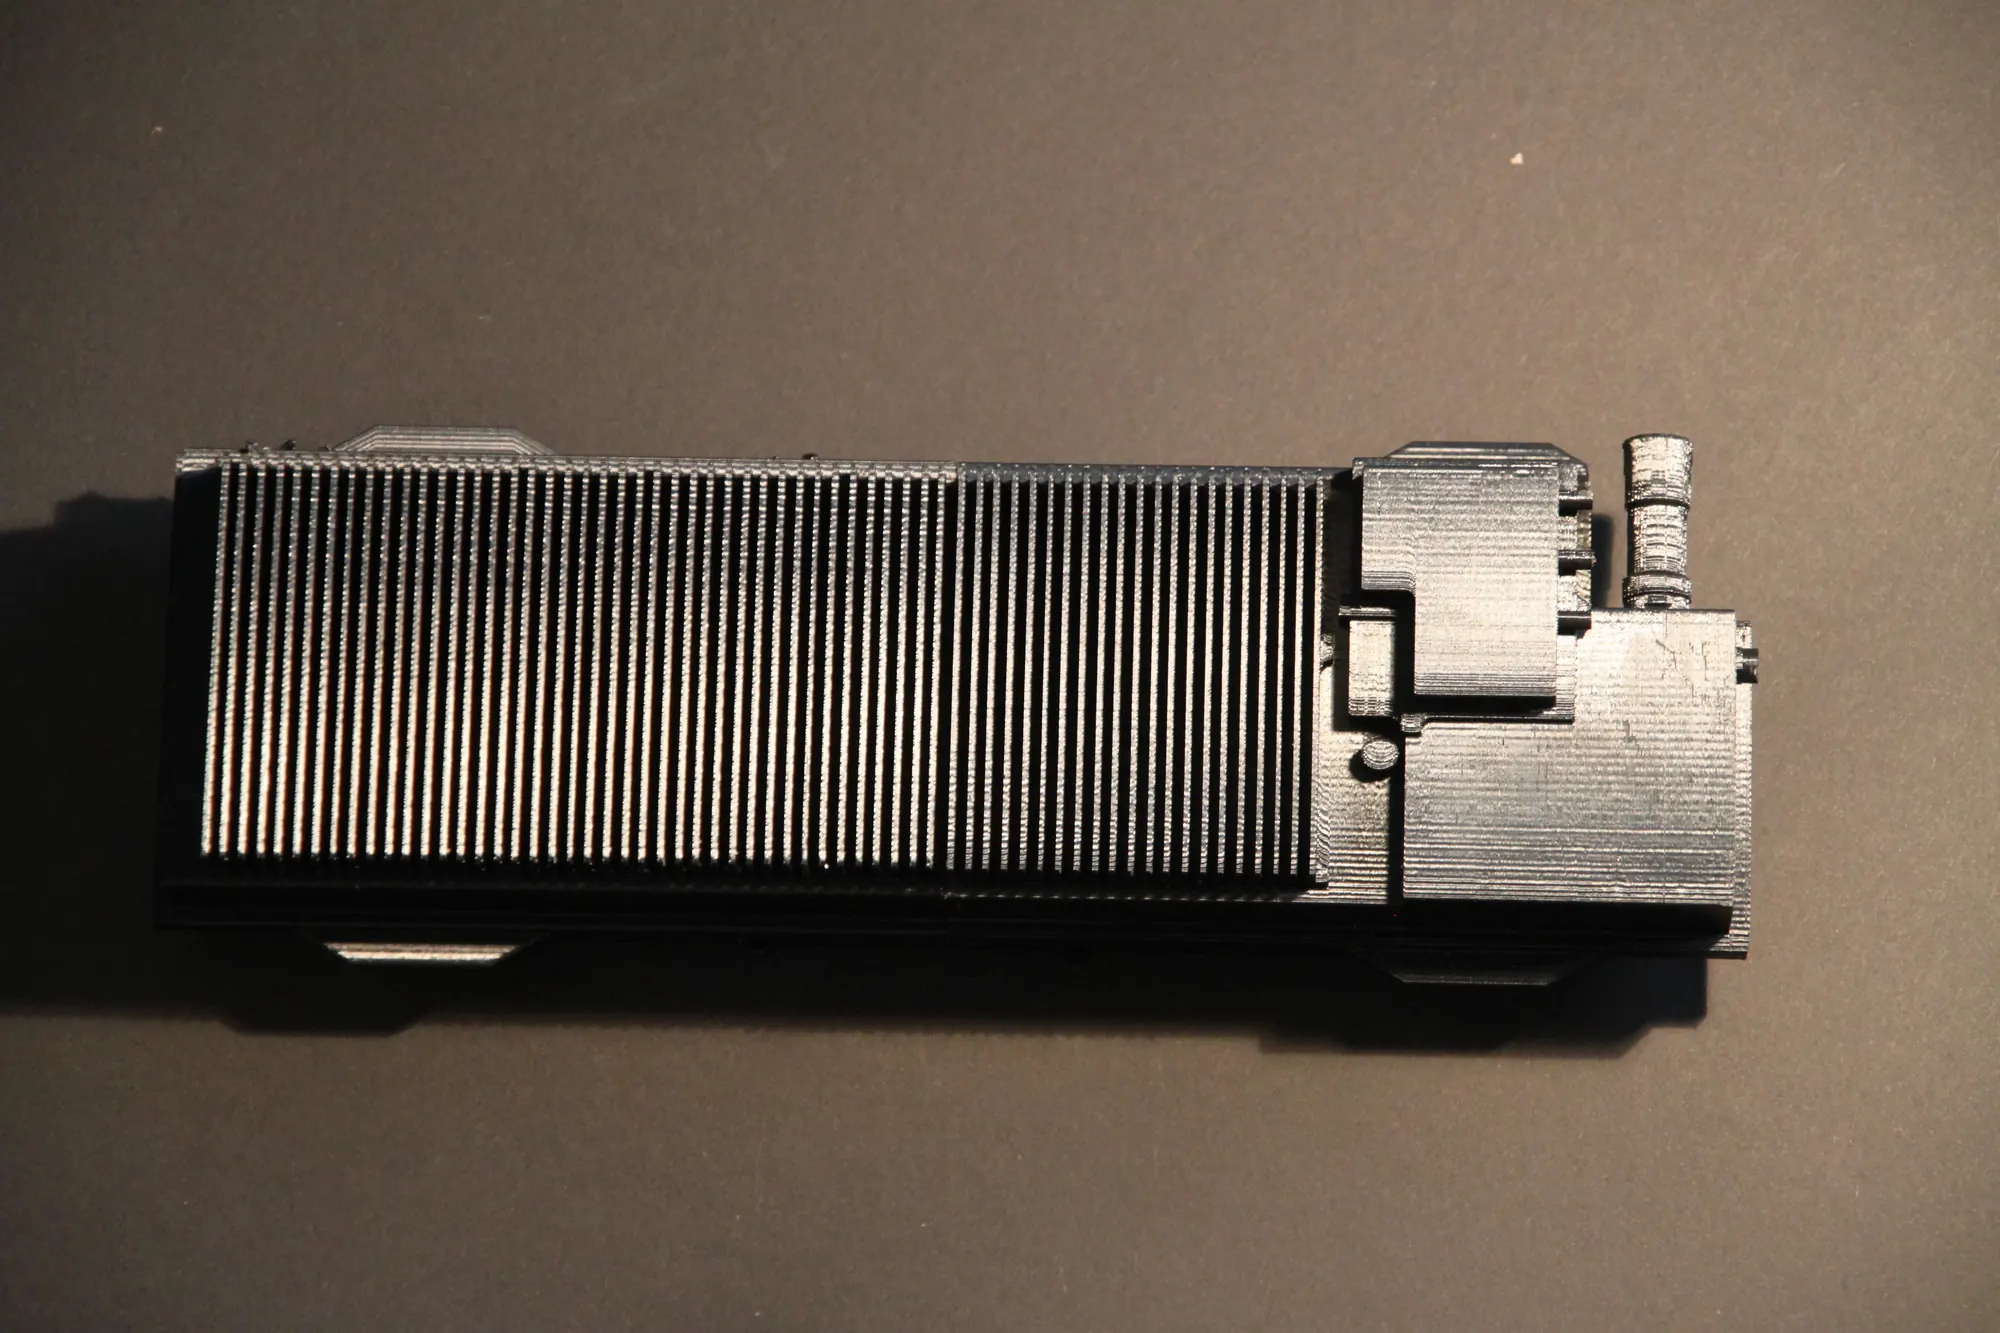
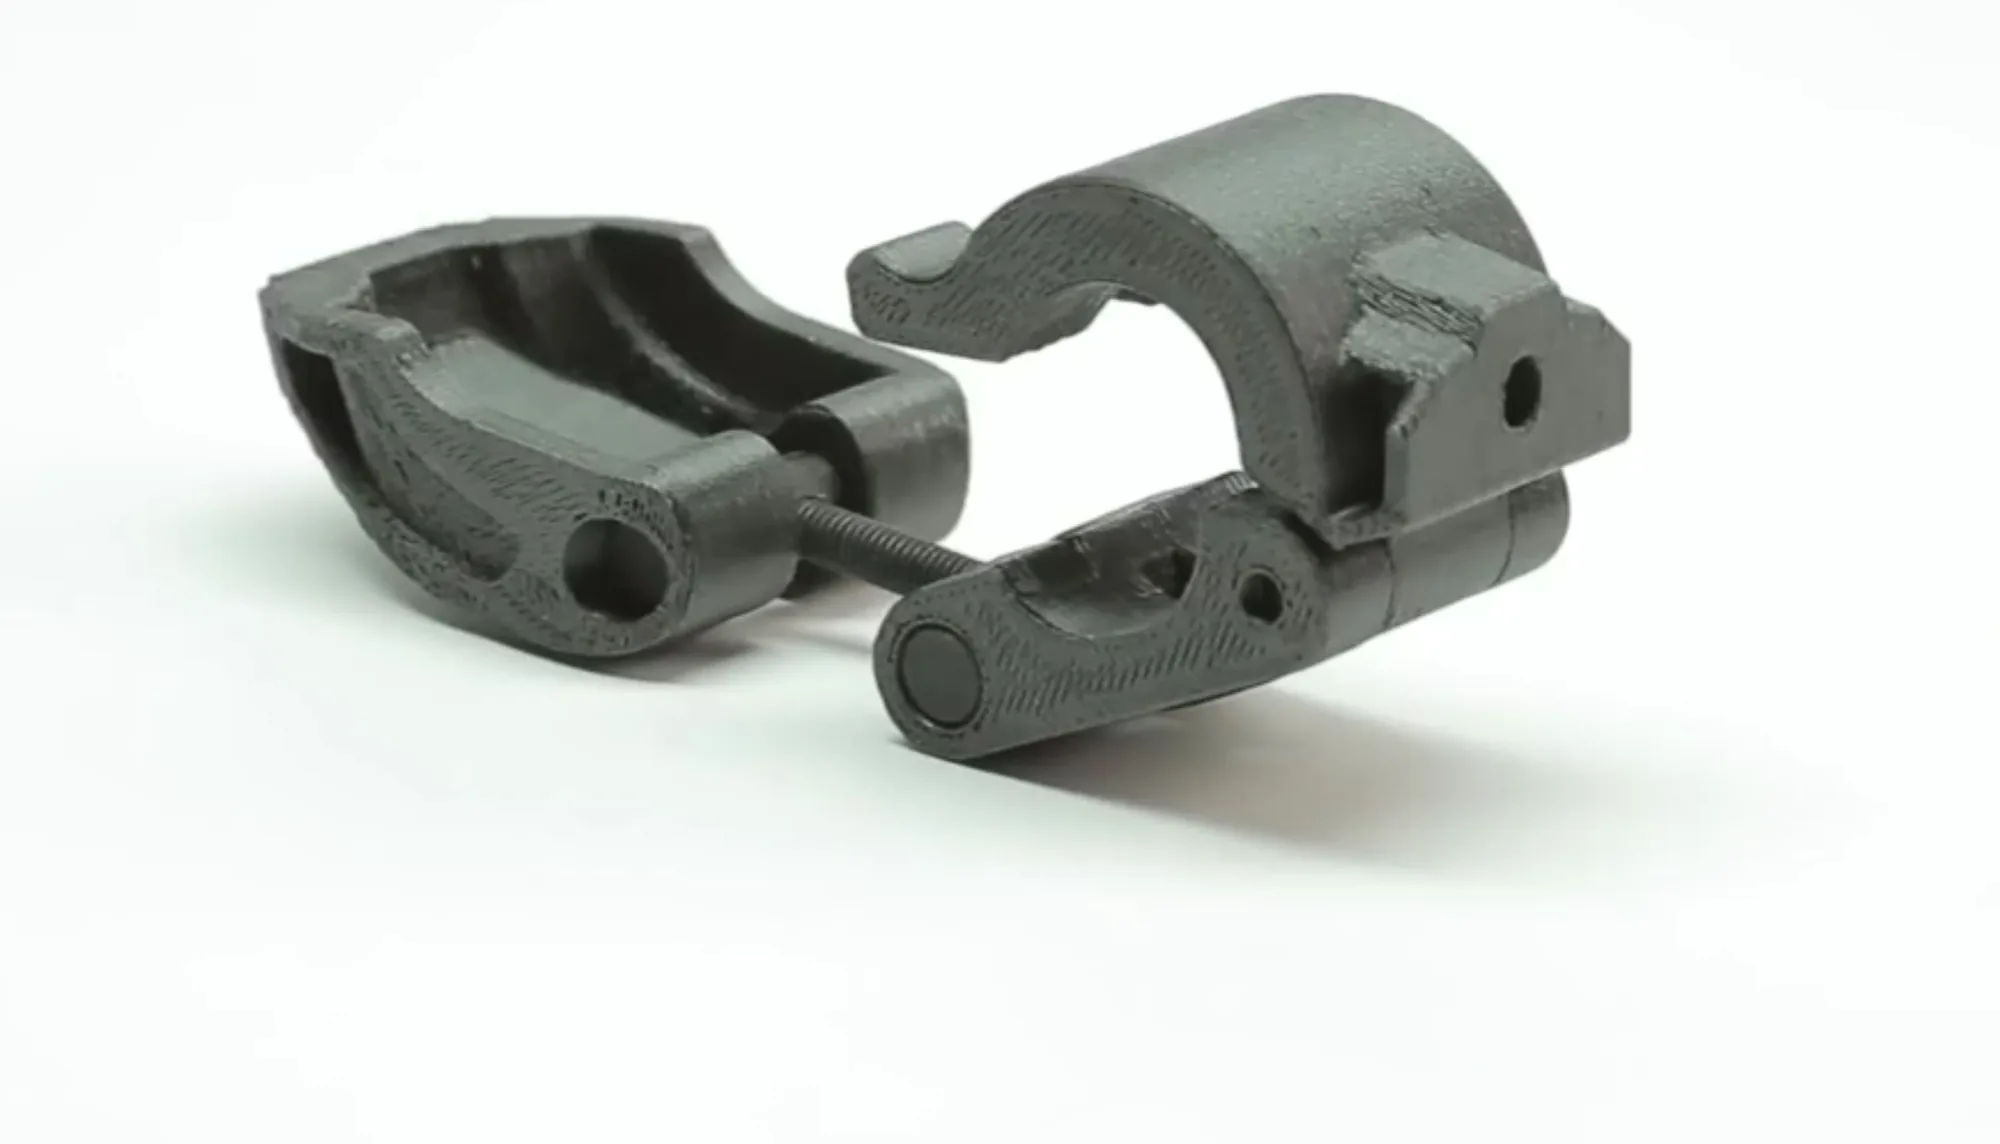
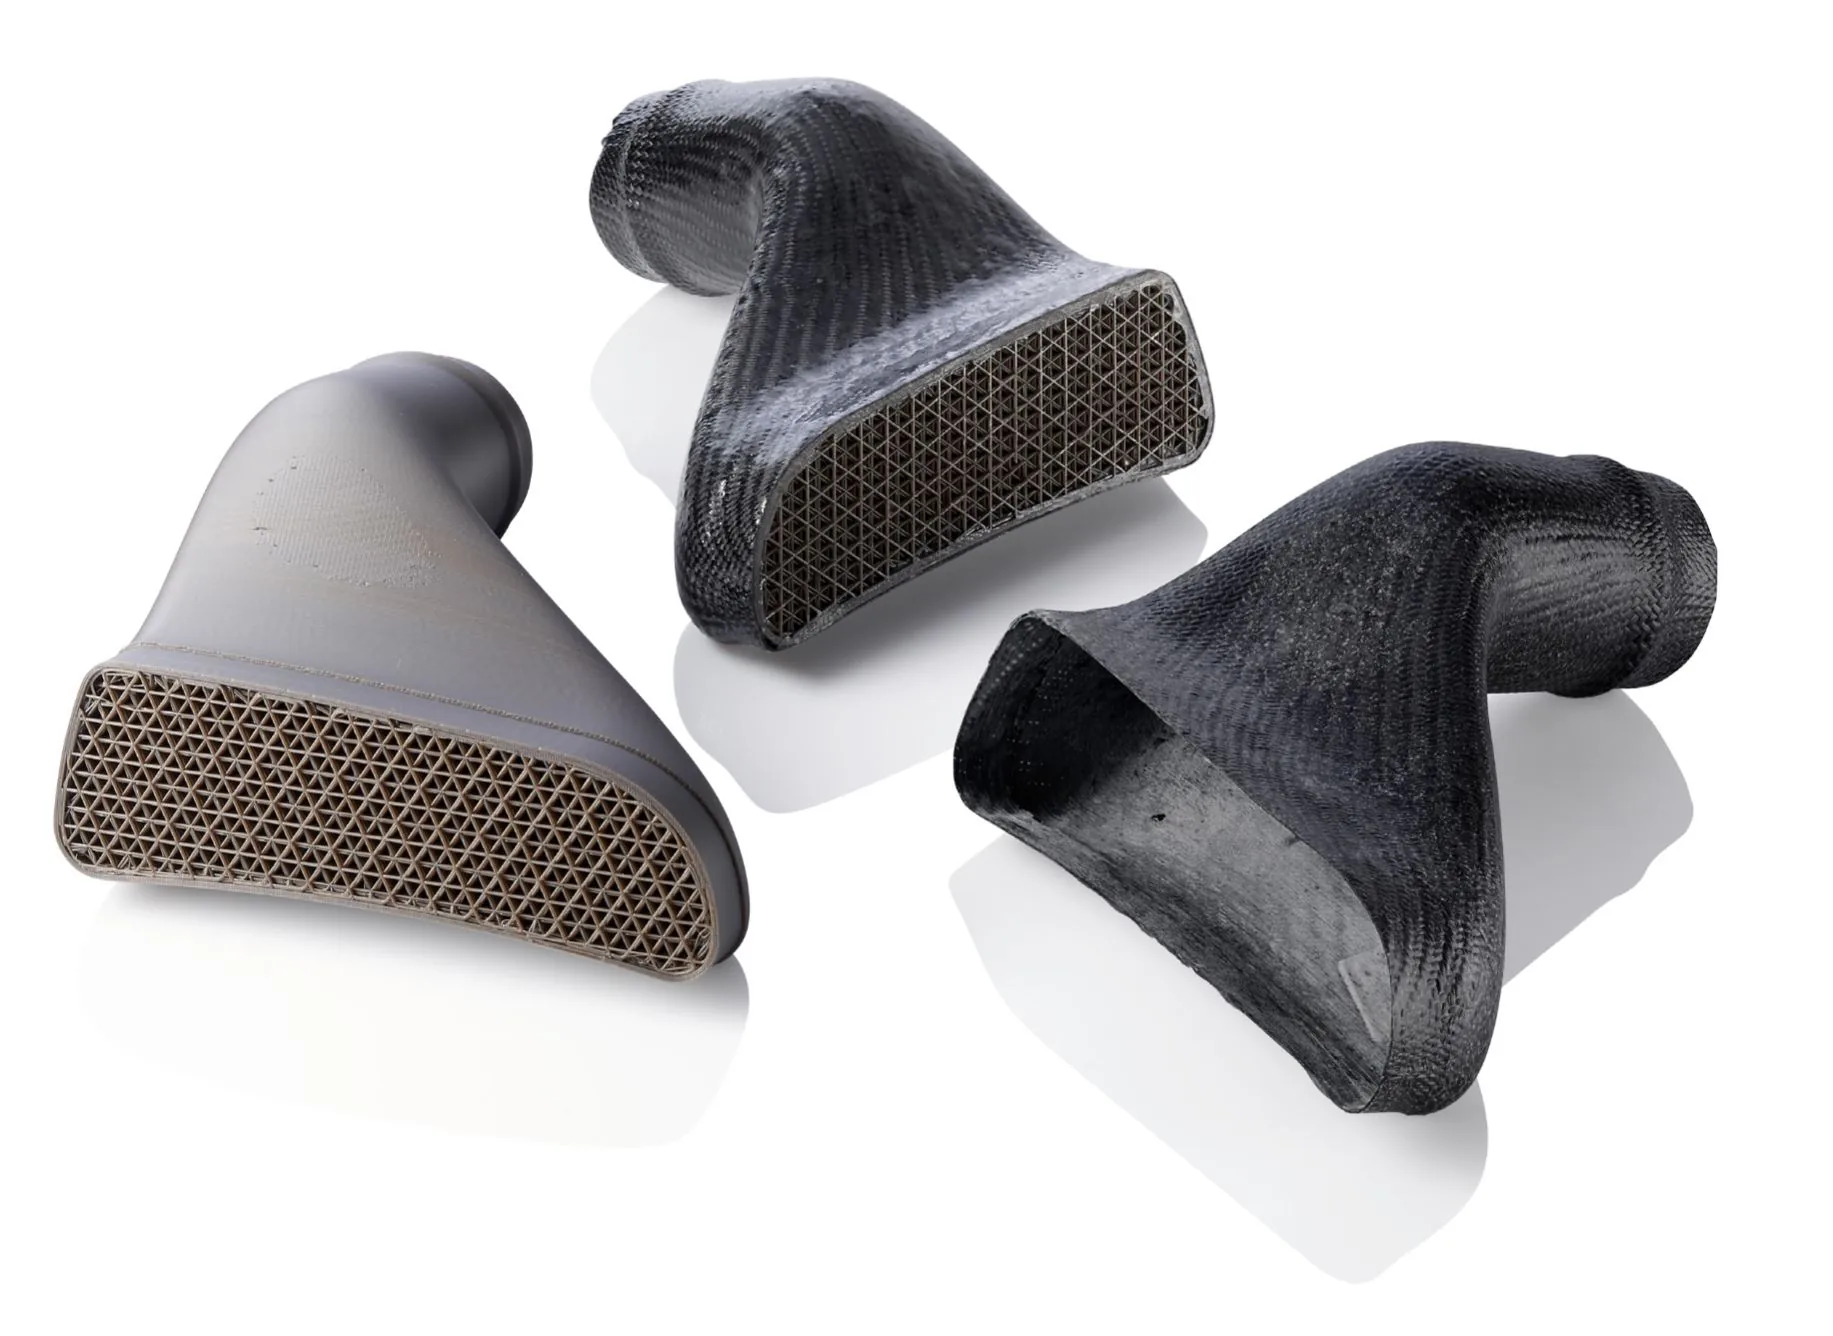
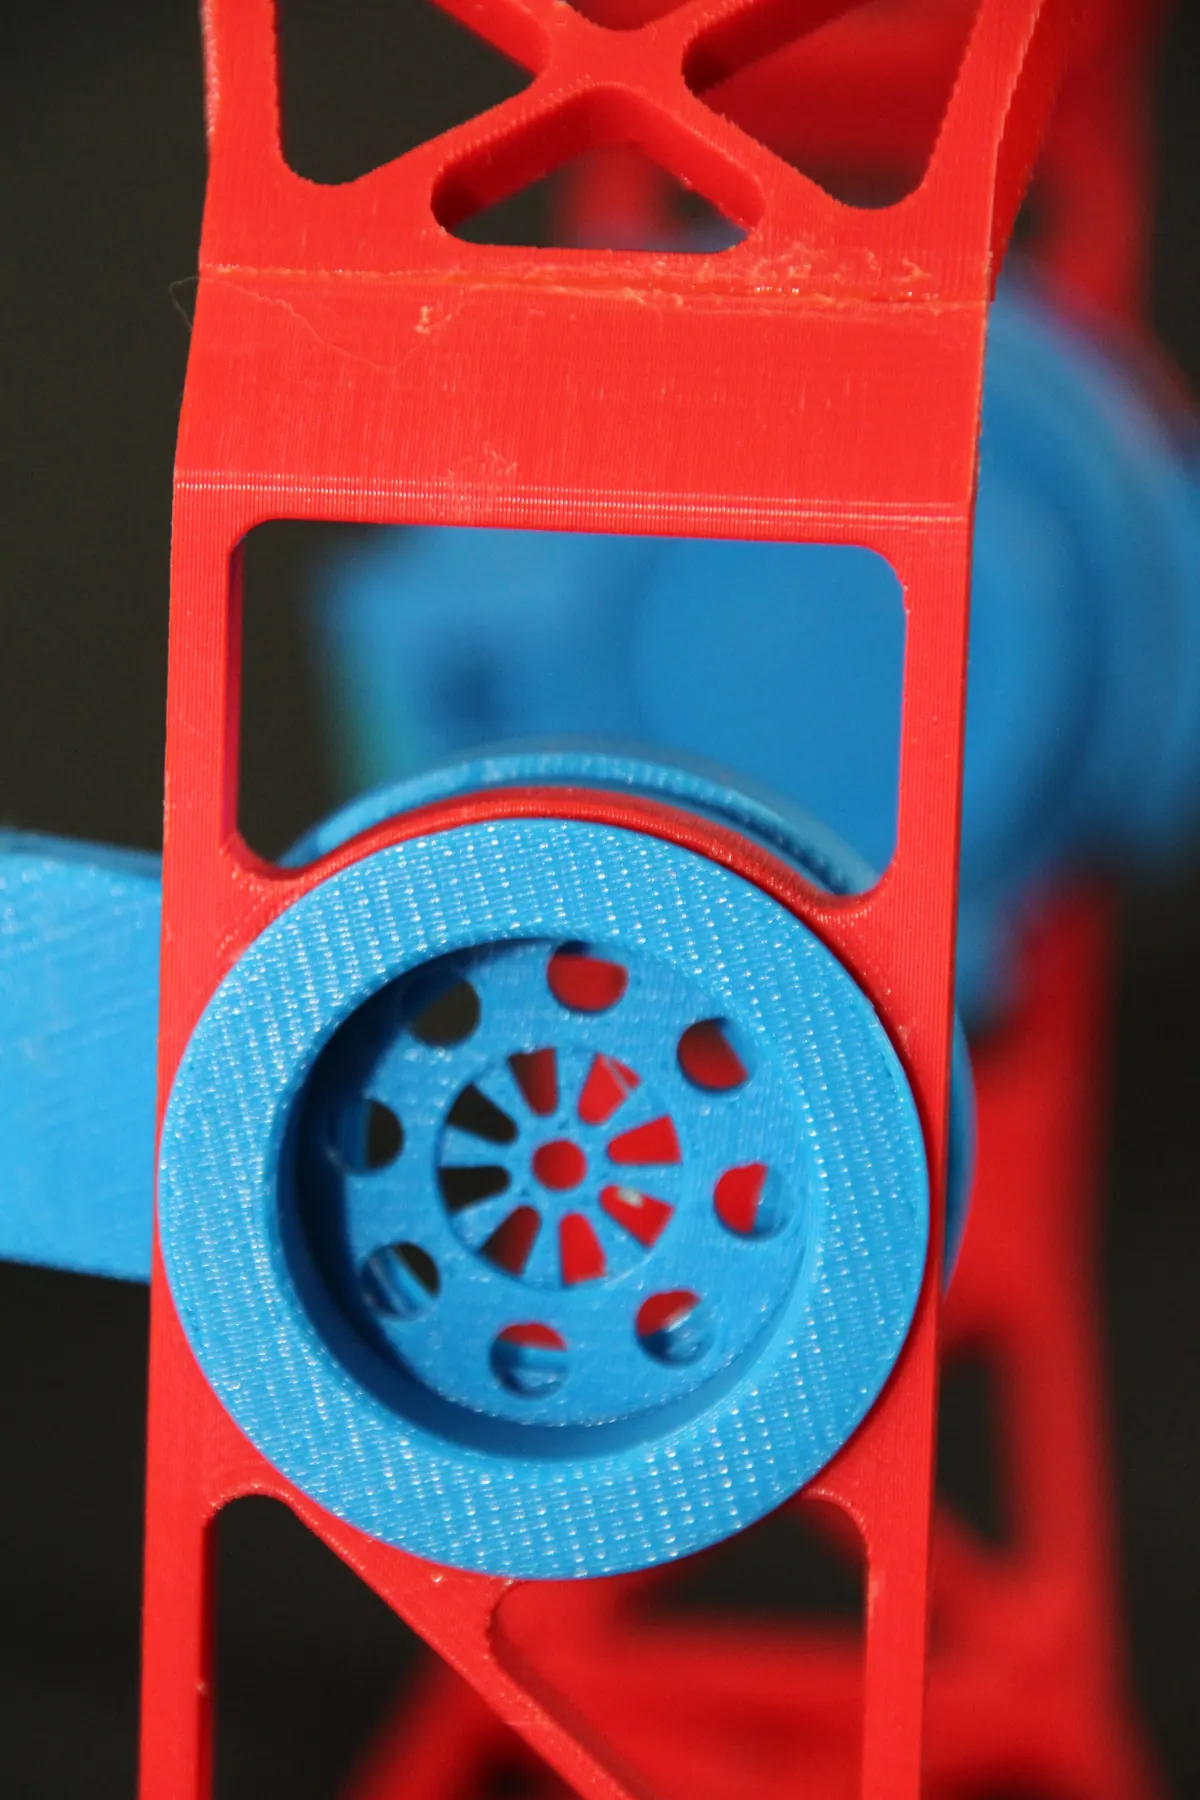
Prototyp einer Aufhängestruktur aus dem 3D-Drucker Funktionsmodell mit Rahmen, Sensormodul und Drehteller Messemodell am Stand des DLR Gedrucktes Gehäuse mit Rippenstruktur Bauteile aus Nylon 12CF Hohle Faserverbundteile, gefertigt über auswaschbare Kerne
01 · Leistungen

Was wir drucken

Vom einzelnen Anschauungsstück bis zur Kleinserie. Werkstoff, Ausrichtung im Bauraum und Füllstruktur wählen wir passend zur späteren Belastung.

01 · Leistungen

Prototypen

Form-, Pass- und Funktionstests mit seriennahen Kunststoffen, bevor ein Werkzeug gebaut wird.

01 · Leistungen

Funktionsmodelle

Modelle mit echter Mechanik, zum Beispiel Getriebe mit Antrieb, die Abläufe greifbar machen. Mehr zu Funktionsmodellen

01 · Leistungen

Messe- und Ausstellungsmodelle

Große, aus mehreren Teilen gefügte Modelle – farbig aus ABSplus und ASA, robust aus Hochleistungskunststoff. Mehr zu Messemodellen

01 · Leistungen

Kleinserien und Einzelteile

Verbindungselemente, Halter, Abdeckungen und Ersatzteile ohne Werkzeugkosten.

01 · Leistungen

Vorrichtungen

Montage- und Prüfvorrichtungen, Bohrschablonen und Greifer – steif und leicht aus Nylon 12CF, hitzebeständig aus ULTEM 1010.

01 · Leistungen

Kerne für Faserverbund

Auswaschbare Kerne aus ST-130 für hohle GFK- und CFK-Bauteile.

02 · Verfahren

Schicht für Schicht aus technischem Kunststoff

Beim Fused Deposition Modeling (FDM) wird ein Kunststofffilament aufgeschmolzen und Bahn für Bahn abgelegt. So entstehen komplexe Geometrien direkt aus den CAD-Daten, ohne Werkzeug.

02 · Verfahren · Bauraum

Bis 914 × 610 × 914 mm am Stück

So groß darf ein Bauteil sein, das in einem Stück entsteht: im eigenen Druckraum bis 406 × 355 × 406 mm, auf einer Partner-Anlage bis 914 × 610 × 914 mm. Noch größere Teile setzen wir aus Segmenten zusammen.

02 · Verfahren · Wärme

Beheizte Bauplatte, beheizter Bauraum

Bauplatte und geschlossener Bauraum werden während des ganzen Drucks beheizt. So verzieht sich nichts, und die Schichten verbinden sich fest – Voraussetzung für ULTEM, PC-ISO und Nylon.

02 · Verfahren · Material

Aktiv getrocknete Spulen

Die Spulen lagern im Sockel des Druckers und werden dort während des Drucks aktiv getrocknet. Trockenes Filament ergibt dichte Schichten und saubere Oberflächen – ohne Blasen durch Feuchtigkeit.

02 · Verfahren · Füllstruktur

Rippenstruktur statt Vollmaterial

Geringe Dichte bei hoher Stabilität. Das spart Gewicht, Material und Druckzeit.

02 · Verfahren · Stützmaterial

Stützmaterial für Überhänge

Überhänge und Hohlräume stützt ein zweites Material, das nach dem Druck entfernt oder ausgewaschen wird.

02 · Verfahren · Nachbehandlung

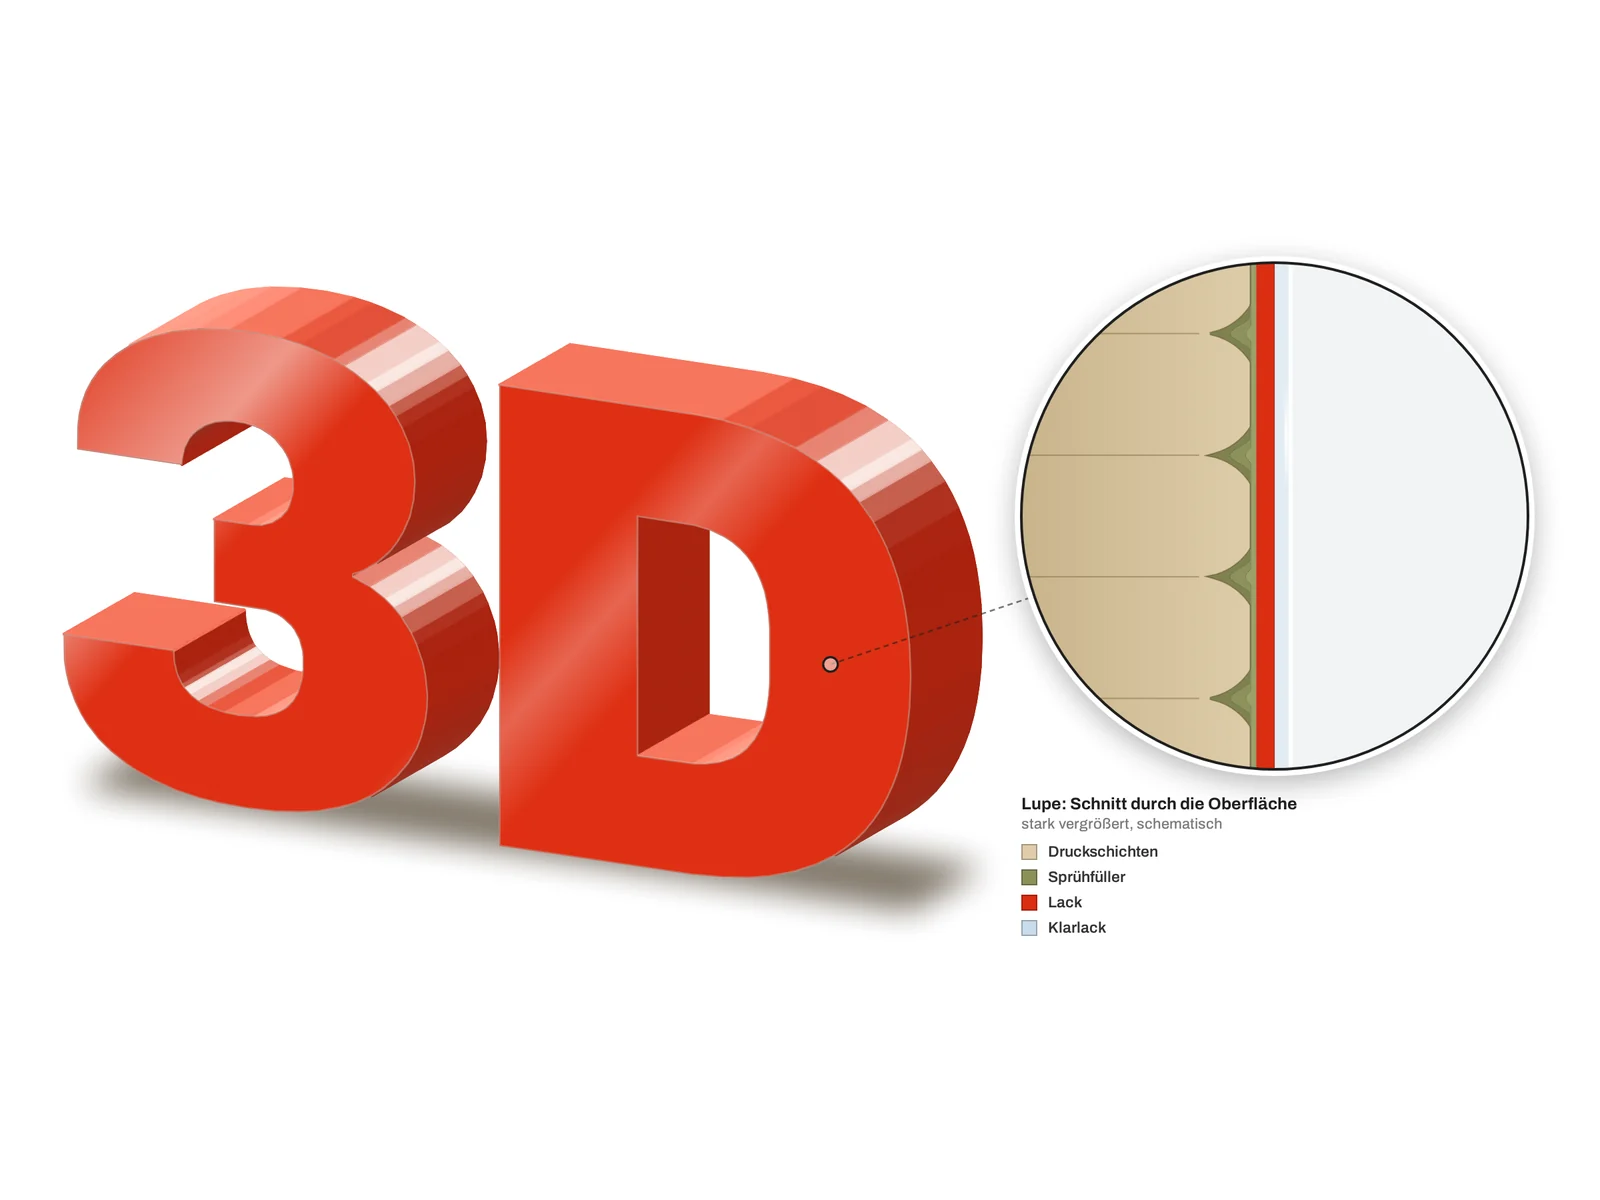
Geschliffen, grundiert, lackiert

Auf Wunsch: Stützmaterial entfernen, Sprühfüller und Schleifgänge im Wechsel, grundieren und lackieren – im Wunschfarbton, matt oder hochglänzend. Mehr zur Nachbehandlung →

02 · Verfahren · Lager

Trocknungsschrank für alle Werkstoffe

Neben dem Drucker stehen alle Werkstoffe im Trocknungsschrank bereit: ULTEM 9085 und 1010, PC-ISO, Nylon 12 und 12CF, ST-130, ABSplus und ASA in vielen Farben.

02 · Verfahren · Druckraum

Und so sieht es bei uns aus

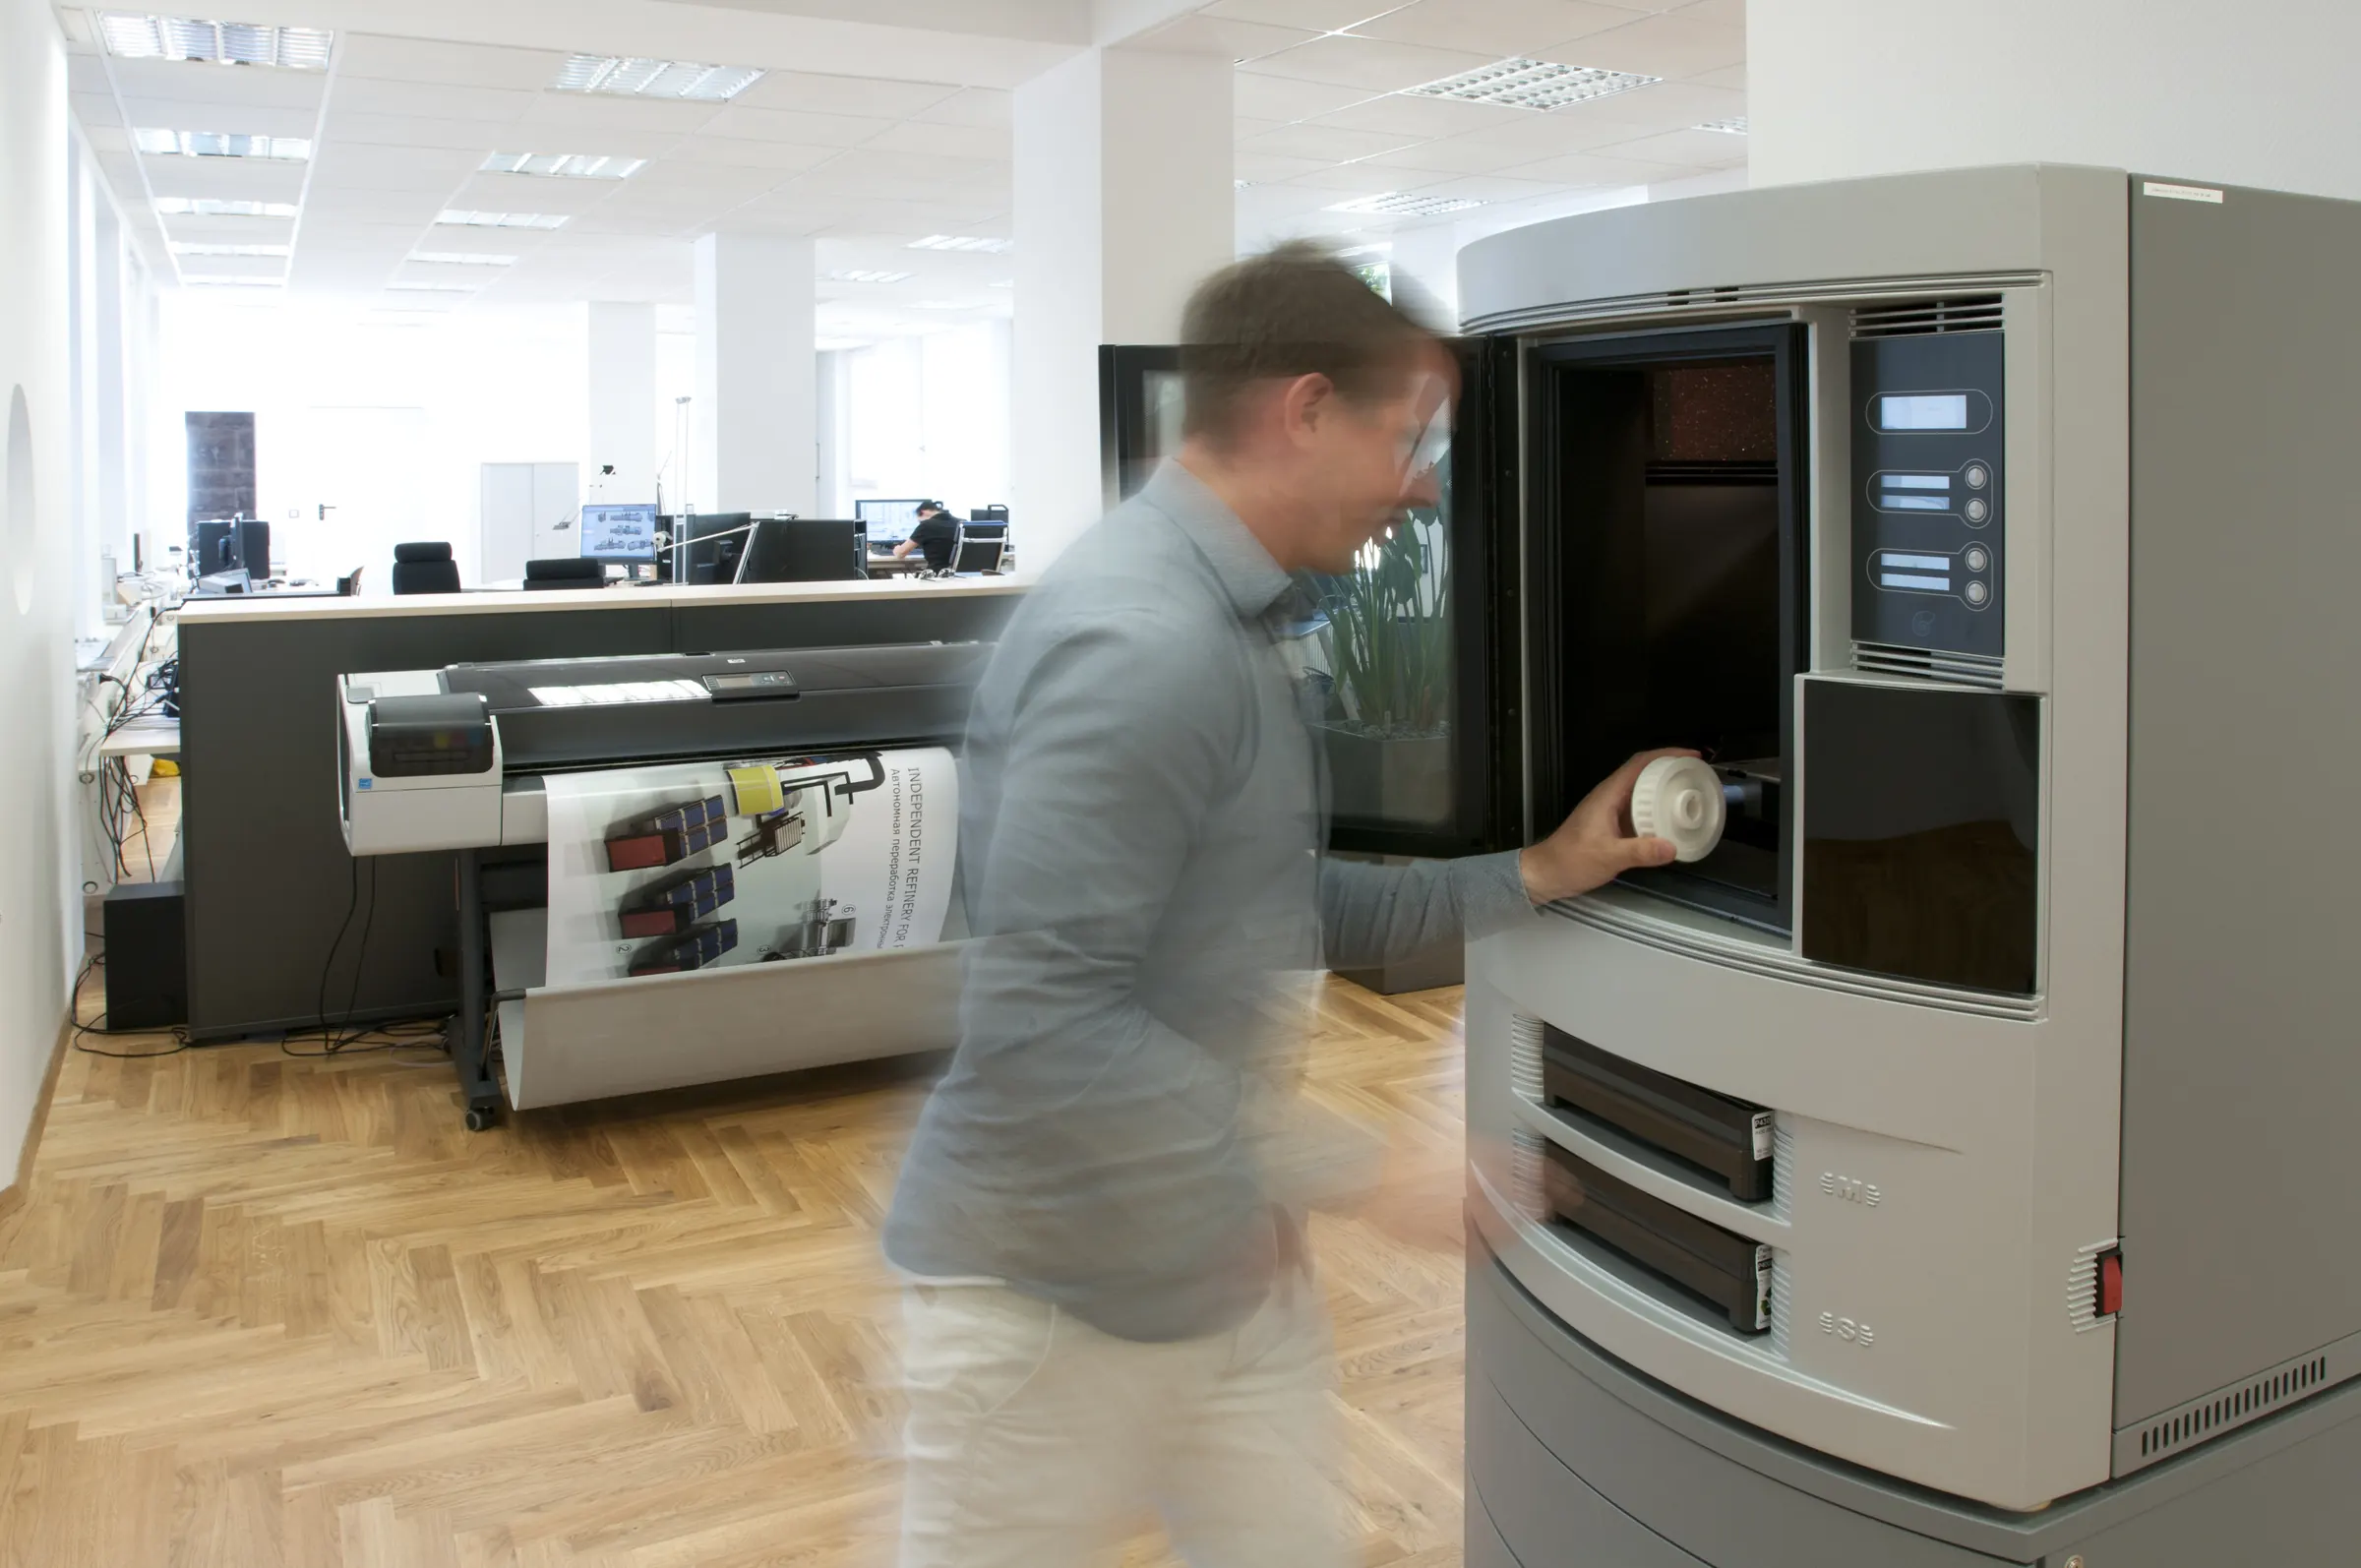
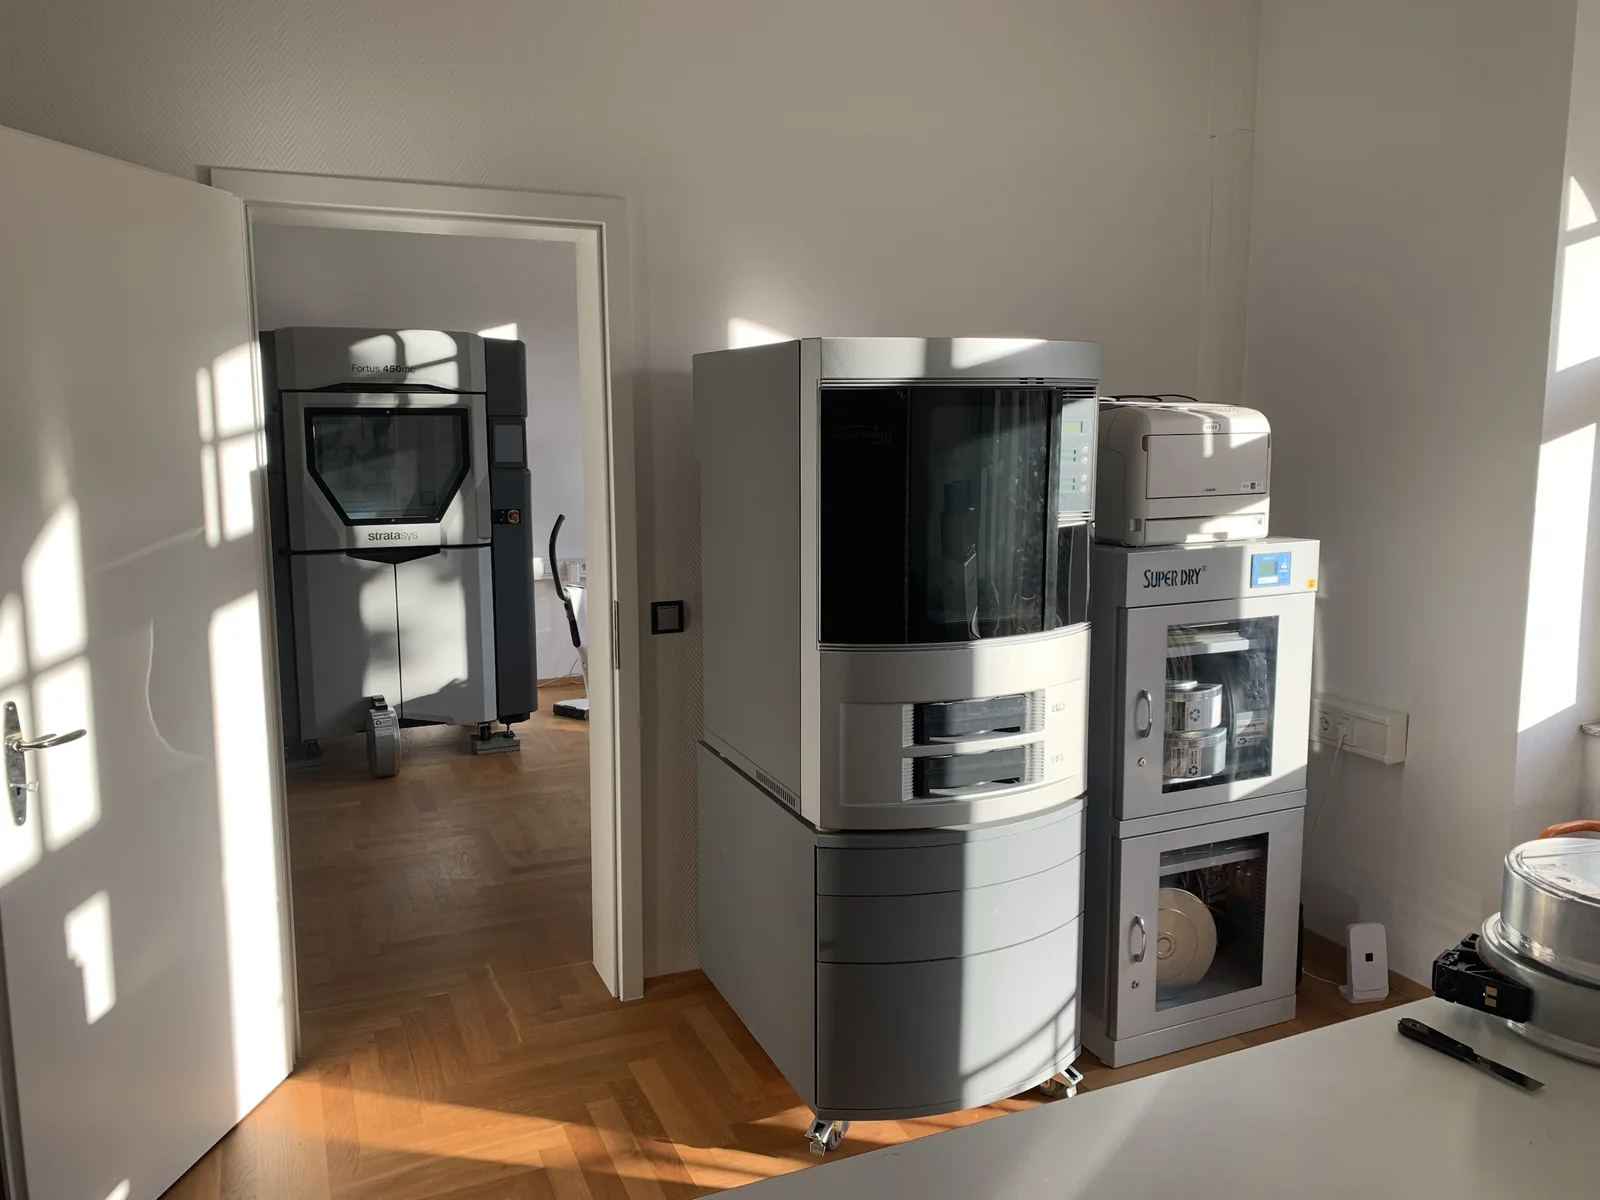
Unser Druckraum in Pforzheim: zwei FDM-Anlagen von Stratasys und ein Trockenschrank, in dem die Spulen bis zum Druck trocken bleiben. Große Teile bis 914 × 610 × 914 mm am Stück fertigen wir auf einer Partner-Anlage.

Druckraum von novoprint3D: Stratasys Fortus 450mc, Dimension Elite und Trockenschrank für Filamentspulen 1Stratasys Fortus 450mcBauraum 406 × 355 × 406 mm 2Stratasys Dimension EliteBauraum 203 × 203 × 305 mm 3TrockenschrankSpulen trocken gelagert
  1. 1 Stratasys Fortus 450mc · Bauraum 406 × 355 × 406 mm
  2. 2 Stratasys Dimension Elite · Bauraum 203 × 203 × 305 mm
  3. 3 Trockenschrank · Spulen trocken gelagert

Der passende Kunststoff für jede Anwendung

Sechs Werkstoffgruppen decken die meisten Anforderungen ab: von Farbe und Optik über Temperatur und Steifigkeit bis zur Biokompatibilität. Mehr zu ULTEM, PC-ISO und Nylon 12CF

ABSplus und ASA

Die Allrounder für Modelle und Prototypen. Beide lassen sich gut kleben und nachbearbeiten und eignen sich deshalb für große, zusammengesetzte Messemodelle. ASA ist zusätzlich UV-beständig und damit auch für draußen geeignet.

Einsatz
  • Prototypen
  • Messe- und Funktionsmodelle
  • Teile für den Außenbereich (ASA)
ULTEM 9085 und ULTEM 1010

Hochleistungskunststoffe (PEI) für hohe Temperaturen und aggressive Medien, in zwei Sorten:

  • ULTEM 9085 erfüllt die Brandschutzanforderungen an Flamme, Rauch und Toxizität (FST) für Innenräume von Flugzeugen und Schienenfahrzeugen. Sie ist die zähere der beiden Sorten.
  • ULTEM 1010 ist die festeste und hitzebeständigste Sorte und hält Dampfsterilisation stand. Die zertifizierte Ausführung ist biokompatibel nach ISO 10993/USP Class VI und für Lebensmittelkontakt zugelassen (NSF 51).
Einsatz 9085
  • Innenraumteile für Flugzeug, Bahn, Bus und Schiff
Einsatz 1010
  • Werkzeuge und Formen für die Metall-, Kunststoff- und Faserverbundfertigung
  • OP-Schablonen
  • Vorrichtungen für die Lebensmittelproduktion
  • Bauteile im Motorraum

ST-130

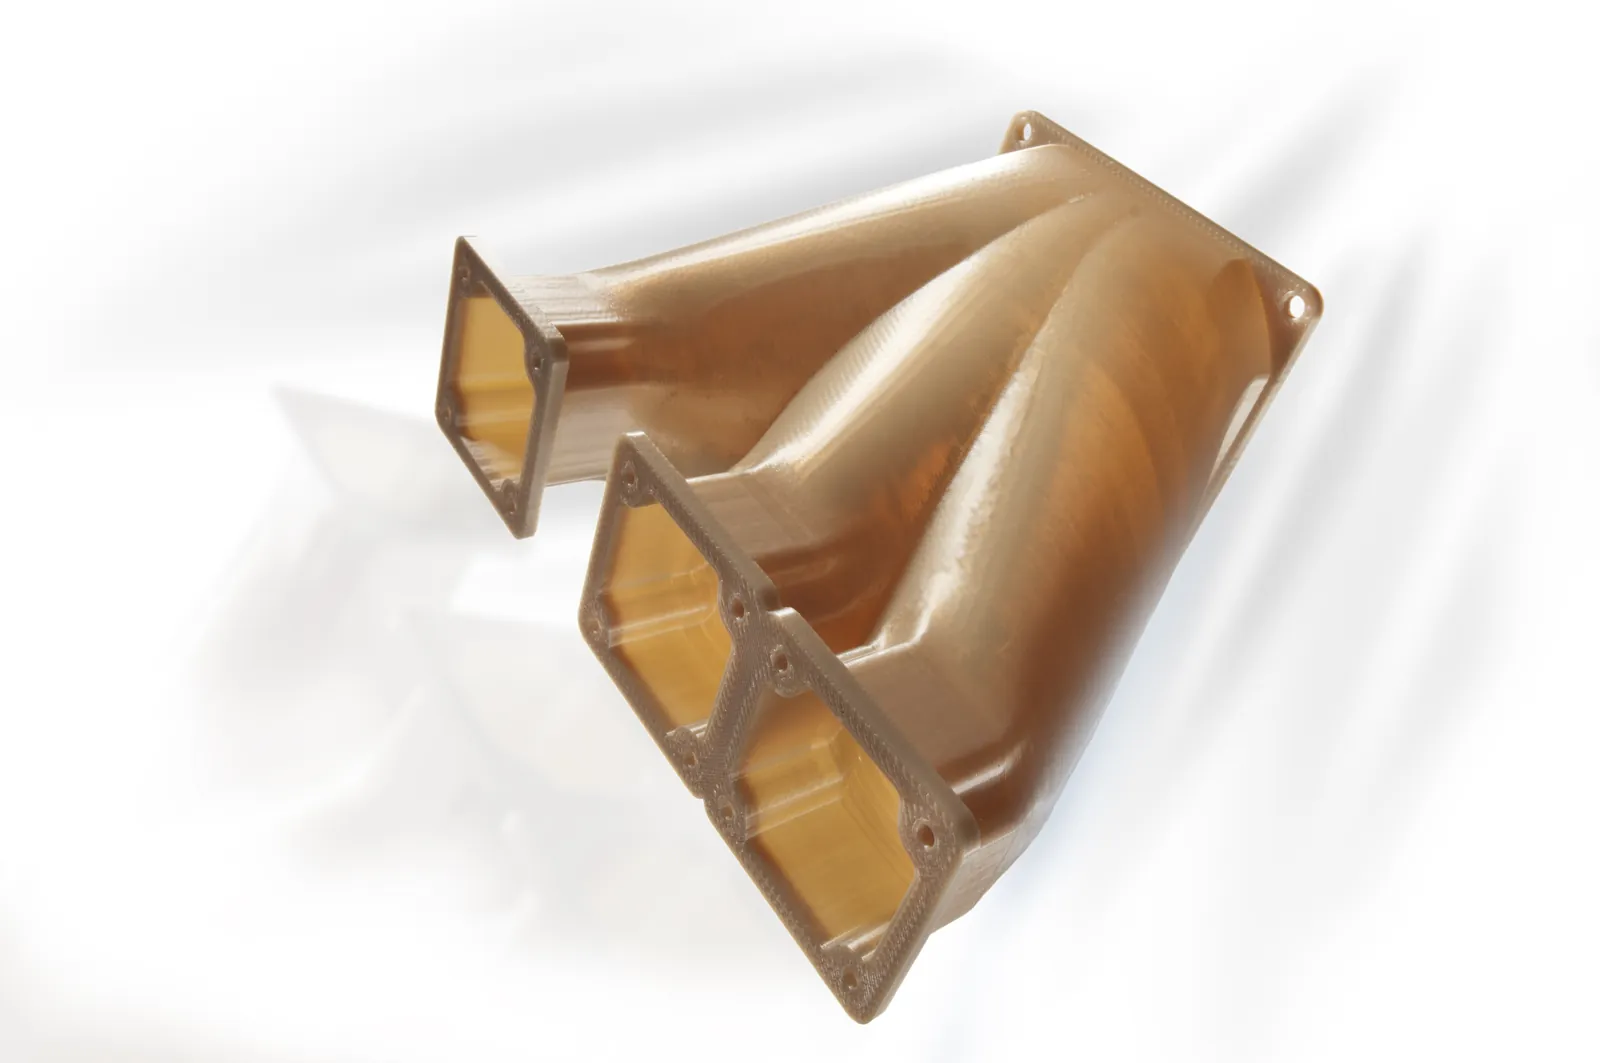
Auswaschbarer Kernwerkstoff. Der gedruckte Kern wird mit Glas- oder Kohlefasergewebe und Harz belegt und im Autoklav ausgehärtet. Danach wird er rückstandslos ausgewaschen. Zurück bleibt ein hohles Faserverbundbauteil in nahezu beliebiger Form.

Einsatz
  • Kerne für hohle GFK- und CFK-Teile wie Kanäle, Rohre und Hohlprofile

Nylon 12

Zäh und dauerfest. Mit 30 % Bruchdehnung verträgt es wiederholtes Biegen und eignet sich ideal für Schnapp- und Clipverbindungen.

Einsatz
  • Schnappverbindungen
  • Presspassungen
  • dauerbelastete Teile
  • luft- und wasserdichte Modelle

Nylon 12CF

Nylon 12 mit 35 Gewichtsprozent Kurzkohlefaser. Sehr steif und fest bei geringem Gewicht und in vielen Vorrichtungen eine Alternative zu Metall. Wie bei einem Laminat hängen die Eigenschaften von der Faserrichtung ab. Das berücksichtigen wir bei der Ausrichtung im Bauraum.

Einsatz
  • stark belastete Bauteile
  • Vorrichtungen
  • Bohrschablonen
  • Greifer

PC-ISO

Polycarbonat, biokompatibel nach ISO 10993 und USP Class VI, sterilisierbar mit Gammastrahlung oder Ethylenoxid (EtO). Erhältlich in Weiß und transluzent natur.

Einsatz
  • Medizin- und Pharmatechnik
  • Lebensmittelverpackung
  • Werkzeug- und Montagevorrichtungen

Ob sich ein Werkstoff für ein bestimmtes Medizinprodukt eignet, prüft der Hersteller des Endprodukts.

Kennwerte

WerkstoffZugfestigkeitBruchdehnungBiegefestigkeitKerbschlagzähigkeit
(Izod, gekerbt)
Wärmeform­beständigkeitFarben
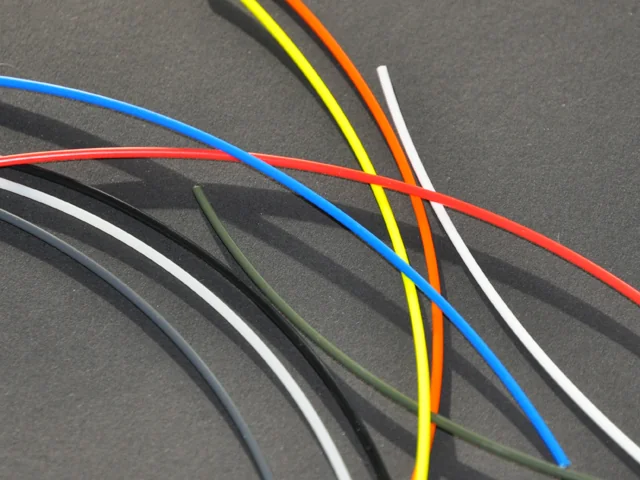
ABSplus33 MPa6 %58 MPa106 J/m82 °CElfenbein, Weiß, Schwarz, Dunkelgrau, Rot, Blau, Olivgrün, Nektarine, Neongelb
ASA33 MPa9 %60 MPa64 J/m91 °CSchwarz, Rot, Dunkelgrau, Hellgrau, Weiß, Elfenbein, Dunkelblau, Grün, Gelb, Orange
ULTEM 908569 MPa5,8 %112 MPa120 J/m153 °CNatur, Schwarz, Rot, Jana White, White 7362, Dream Gray, Gunship Gray, Aircraft Gray
ULTEM 101081 MPa3,3 %144 MPa41 J/m213 °CNatur
ST-130––––108 °CNatur
Nylon 1246 MPa30 %67 MPa135 J/m82 °C ¹Schwarz
Nylon 12CF75,6 MPa1,9 %142 MPa85 J/m143 °CSchwarz
PC-ISO57 MPa4 %90 MPa86 J/m127 °CTransluzent, Weiß

Richtwerte laut Hersteller (Stratasys) für gedruckte Probekörper in XZ-Richtung, Wärmeformbeständigkeit bei 1,82 MPa. ¹ getempert. Die Werte im fertigen Bauteil hängen von Geometrie, Ausrichtung und Druckparametern ab. Farben: Standardfarben laut Hersteller-Datenblatt.

04 · Projekte

Gedruckt, montiert, im Einsatz

Eine Auswahl unserer Arbeiten, vom Messemodell mit eigenem Antrieb bis zum zusammengesetzten Großteil.

Zum Vergrößern ein Bild anklicken.

Zwei Wege zum fertigen Bauteil

Sie haben CAD-Daten

Schicken Sie uns Ihr 3D-Modell. Wir bereiten es für den Drucker auf, legen Ausrichtung und Stützmaterial fest und nennen Ihnen Druckzeit und Preis.

Sie haben eine Idee, eine Skizze oder ein Musterteil

Die Konstruktion übernimmt unser Partner Heger CAD in Pforzheim, druckgerecht und mit Blick auf Funktion und Montage. So läuft Konstruktion + 3D-Druck ab

Unterstützte Formate

  • STEP .stp, .step
  • IGES .igs, .iges
  • STL .stl
  • SAT .sat
  • Autodesk Inventor .ipt, .iam
  • AutoCAD .dwg
  • SolidWorks .sldprt, .sldasm
  • CATIA V5 .CATPart, .CATProduct, .cgr
  • CATIA V4 .model, .session, .exp, .dlv3
  • Creo und Pro/ENGINEER .prt, .asm
  • Siemens NX .prt
  • Rhino .3dm
  • Alias .wire

Tipp: Am besten schicken Sie die Originaldatei oder STEP. STL-Dateien bitte mit hoher Auflösung exportieren, sonst werden Rundungen sichtbar facettiert.

Vom Datensatz zum Bauteil

  1. Daten senden3D-Modell, Stückzahl, Werkstoff
  2. AufbereitenAusrichtung und Stützmaterial
  3. AngebotDruckzeit und Preis
  4. DruckenSchicht für Schicht im FDM-Verfahren
  5. NachbearbeitenStützmaterial entfernen, auf Wunsch schleifen und lackieren
  6. ÜbergabeAbholung in Pforzheim oder Versand

Projekt anfragen

Beschreiben Sie kurz Ihr Bauteil. Für ein schnelles Angebot helfen uns die 3D-Daten, die Stückzahl, der Wunschwerkstoff oder die Einsatzbedingungen (Temperatur, Belastung) und Ihr Wunschtermin.

Josip Heger novoprint3D
Bleichstraße 94 · 75173 Pforzheim
+49 7231 20700-20
kontakt@novoprint3d.de
Mo–Fr 8–17 Uhr

Pforzheim liegt an der A8 zwischen Karlsruhe und Stuttgart – Abholung vor Ort oder Versand.

CAD-Daten und Unterlagen
    Größere Datenmengen gerne per Download-Link in der Nachricht.

    Ihre Angaben nutzen wir nur, um Ihre Anfrage zu bearbeiten. Mehr dazu in der Datenschutzerklärung.